الأساس التثبيتي الذي يحدد كل ما يليه
العمر الافتراضي ليس شيئًا يمكن إضافته لاحقًا. بل يبدأ منذ اللحظة التي تُركَّب فيها الآلة على القاعدة. فقاعدة الصب من الحديد الزهر الثقيلة تتطلب نقطة تثبيت صلبة ومستوية، أما التركيب المتعجل الذي يتجاهل محاذاة مسارات التوجيه الخطية بدقة باستخدام الليزر، فإنه يُثبِّت أخطاء هندسيةً منذ البداية، وتتفاقم هذه الأخطاء أكثر فأكثر كلما اجتازت الآلة آلاف الدورات التشغيلية. ففي إحدى ورش تصنيع غلاف علب التروس، شارك فريق الهندسة بالمصنع تجربةً مرّ بها حين نقلوا مركز تشغيل عمودي إلى قاعدة كانت أرقَّ قليلًا مما ورد في الرسم الهندسي للمؤسسة. وبعد ستة أشهر، انحرفت زاوية العمود بما يكفي ليخرج تموضع محور المحامل عن المواصفات المطلوبة، وبلغت تكلفة إعادة التصنيع خلال تلك الفترة نصف السنة أكثر مما كان سيكلفه التركيب الأصلي لو نُفِّذ بدقة وفق الرسم الهندسي الذي قدّمه مصنع الآلة. وتوفر سلسلة معايير الآيزو ٢٣٠، وبخاصة الجزء الخاص بدقة الأبعاد الهندسية دون حملٍ وفي ظروف التشطيب النهائية، معايير واضحةً للتسوية والاستقامة والزاوية القائمة، والتي يجب أن تحقّقها أي فرقة تركيب. كما يشدّد المهندسون الخدميون ذوو الخبرة على أن تقلبات درجة الحرارة المحيطة داخل الورشة قد تُحدث انحناءً في القاعدة الطويلة بمقدار جزء من مئة مليمتر، ولذلك فإن وضع الآلة بعيدًا عن أبواب الجناح وأشعة الشمس المباشرة، وإعطائها وقتًا كافياً لتوازن حراري للقالب لمدة لا تقل عن أربع وعشرين ساعة قبل إجراء اختبار الكرة-القضيب (بالبار)، هو ببساطة ممارسة جيدة تُثمر عوائدٍ طوال عقود.
التشحيم ونظافة سائل التبريد كانضباط يومي
إذا اعتنيتَ بنظام التزييت، فإن الآلة ستعتني بك. قد يبدو هذا شعار ورشة عمل، لكن البيانات الميدانية تؤكّده. فمعظم حالات فشل محامل المغزل غير المتوقعة وتآكل قضبان الكرات تعود إلى تلوث الشحوم أو انخفاض مستوى الزيت أو استخدام نوع خاطئ من مُكثِّف الشحوم الذي ينفصل تحت تأثير القوة الطاردة المركزية عند السرعات العالية. وقد اكتشفت ورشة لتصنيع القوالب والقوالب المعدنية، والتي تُجري عمليات تشطيب عالية السرعة، أن استبدال شحوم الليثيوم العامة بشحوم بوليورييا صناعية مُوصى بها خصيصًا للمغزل عالي السرعة، زاد عمر المحامل من نحو ٨٠٠٠ ساعة إلى أكثر من ١٤٠٠٠ ساعة. وقد وفّرت هذه التغييرات وحدها إصلاحَ مغزلَين خلال ثلاث سنوات. كما أن تركيز سائل التبريد بالغ الأهمية. ففحصه بمقياس الانكسار في بداية كل وردية يستغرق ثلاثين ثانية فقط، ومع ذلك فإن أي انخفاض في تركيز الخليط عن النطاق الموصى به يُشجّع نمو البكتيريا التي تسبب تآكل أغطية المسارات والأسطح المُصقولة بدقة. وبعض الشركات المصنّعة تزوّد آلاتِها الآن بأنظمة رصد تلقائية لتزييت المسارات تُطلق إنذارًا عند انخفاض ضغط زيت التزييت، وقد منعت هذه الحساسات الصغيرة وحدها عشرات حالات التصاق المسارات المفاجئ الكارثي. وتنشر الجمعية الأمريكية للمهندسين الميكانيكيين إرشاداتٍ حول أفضل الممارسات في تزييت أدوات الآلات، والالتزام بها بدقة يجعل العلاقة بين الأسطح المتحركة أقرب إلى الانزلاق منها إلى الاحتكاك.
الصيانة التنبؤية بدلًا من مكافحة الحرائق الاستجابة
تنتظر معظم الورش ظهور ضجيجٍ أو سطحٍ خشنٍ أو إنذارٍ قبل أن تتخذ إجراءً. وبحلول ذلك الوقت، تكون الأضرار قد بدأت بالفعل. أما نهج الصيانة القائمة على الحالة فيقلب هذه المعادلة رأساً على عقب. ففحص الليزر التداخلّي كل اثني عشر شهراً يمكنه كشف خطأ الانحراف الزاوي الذي يزداد تدريجياً في قضيب الكرات قبل أن يتحول إلى عطلٍ يؤدي لرفض القطعة المصنَّعة. كما أن تحليل الاهتزازات في محامل المغزل، باستخدام مُسرِّعات يدوية تكلّف أقل من تكلفة استدعاء خدمة طارئة واحدة، يمكنه اكتشاف تآكل مبكر في السطح الداخلي للحلقة الخارجية للمحمل عندما يكون لا يزال مجرد عملية تلميع بدل أن يتطلب استبدالاً كاملاً. وأشار مدير إنتاجٍ مسؤول عن مجموعة من مراكز التشغيل الأفقي إلى أنَّ انخفاض وقت التوقف غير المخطط له انخفض من سبعة أيام سنوياً إلى أقل من يومٍ واحد بعد تطبيق متابعة اتجاهات الاهتزاز ربع السنوية وتحديث معايير اللعب الزائد سنوياً. وهكذا تحوّل فريق الصيانة من «إطفائيين» إلى «حرّاس للعملية». وتوفّر معايير مثل الآيزو ١٣٣٧٤ الخاصة بمراقبة الحالة إطاراً منظّماً، لكن حتى سجلاً بسيطاً في برنامج إكسل لنتائج اختبار الكرة والقضيب (بالبار) وقراءات قوة سحب عمود المغزل يكوّن منحنى اتجاهيّاً لا يُقدَّر بثمن، ويُنبئك بدقة متى يجب جدولة التدخل خلال توقُّف مخطَّط، وليس أثناء تشغيل إنتاجي عاجل.
مهارة المشغل والذكاء الكامن وراء أدوات التحكم
حتى أشد آلات التصنيع صلابةً تصبح هشّةً في الأيدي غير المُدرَّبة. فبرمجة حركة انتقال سريعة تقطع زاوية بشكلٍ حادٍ جدًّا، أو تجاوز حدود حمل المغزل لأنَّ قطعةً ما تأخرت في الإنجاز، قد يتسبّب في تشويه دائم لمقطع المغزل المخروطي أو في تمدُّد صامولة المسمار الكروي. والفرق بين عاملٍ يفهم قوة القصور الذاتي لطاولة ثقيلةٍ وعاملٍ آخر لا يفعل سوى الضغط على الزر الأخضر غالبًا ما يظهر كفجوةٍ زمنيةٍ مدتها خمس سنواتٍ في عمر دقة الآلة. أما ورش العمل التي تنظر إلى المستقبل فهي تستثمر في تدريبٍ مفصَّلٍ يتجاوز مجرد التنقُّل الأساسي في واجهة التحكُّم. فهي تُعلِّم موظفيها قراءة مقاييس حمل المحركات servo، وإحساس الاهتزاز غير المألوف عبر الأرضية، ومعرفة الصوت الطبيعي لعملية تغيير الأداة. وقد استذكر أحد مشرفي الورش كيف لاحظ شابٌّ يعمل في مجال التشغيل اختلالًا طفيفًا في دورة إحكام وفك إحكام الأداة، فوقف العملية فورًا. وتبين أن السبب هو ضعف تدريجي في مجموعة النوابض الحلزونية (Belleville) داخل ساق سحب المغزل. واكتشاف هذه المشكلة قبل حدوث العطل الفعلي أنقذ مقطع المغزل المخروطي، وحامل الأداة، والقطعة نفسها، وهي عملية إصلاحٍ كانت ستتكلَّف آلاف الدولارات وتؤدي إلى تعطيل الآلة لمدة أسبوعين.
قطع الغيار الأصلية والدعم المصنعي الذي يضيف سنوات
عندما يحتاج كارتر البدال في النهاية إلى صيانة أو عندما يبلى ممسح الغطاء الجانبي، فإن الإغراء قويٌّ للبحث عن بديل أرخص يبدو مماثلاً تماماً. لكن الملاءمة البُعدية ومواصفات المعالجة الحرارية ومكونات الحشوات تختلف في كثير من الأحيان بشكل طفيف. وتعلَّم مورِّد قطع غيار السيارات هذه الدروس على نحوٍ مريرٍ حين تركَّبت في منشأته محامل سكك خطية من السوق الثانوية، زُعم أنها معادلة للمحامل الأصلية. وكانت هذه المحامل البديلة تنتمي إلى فئة تحميل أولي أقل قليلاً، وبمرور أربعة أشهر تدهورت دقة التكرار في تحديد الموضع على ذلك المحور بما يكفي لإنتاج مؤشرات أداء عند الحدود الدنيا لعنصر توجيهي. أما القطع الأصلية الصادرة عن شركة تصنيع الآلة فهي تحمل النوايا الهندسية الأصلية، ويمكن للمصنع أن يقدِّم إرشاداتٍ حول إجراءات التركيب الصحيحة، مما يمنع إدخال خطأ جديد في المحاذاة عند استبدال المحمل. وبعيداً عن قطع الغيار، فإن وجود فريق محليٍّ سريع الاستجابة للصيانة والتطبيقات، ويفهم بنية التحكم في الآلة، يمكنه تشخيص المشكلات عن بُعد، وغالباً ما يحل مشكلة الإنذار عبر مكالمة فيديو بدل إيقاف تشغيل الآلة ليومٍ كامل. وهذه الشبكة الداعمة تحوِّل شراء الآلة إلى شراكة تشغيلية مستمرة.
دمج القدرة على التحمل في الآلة منذ البداية
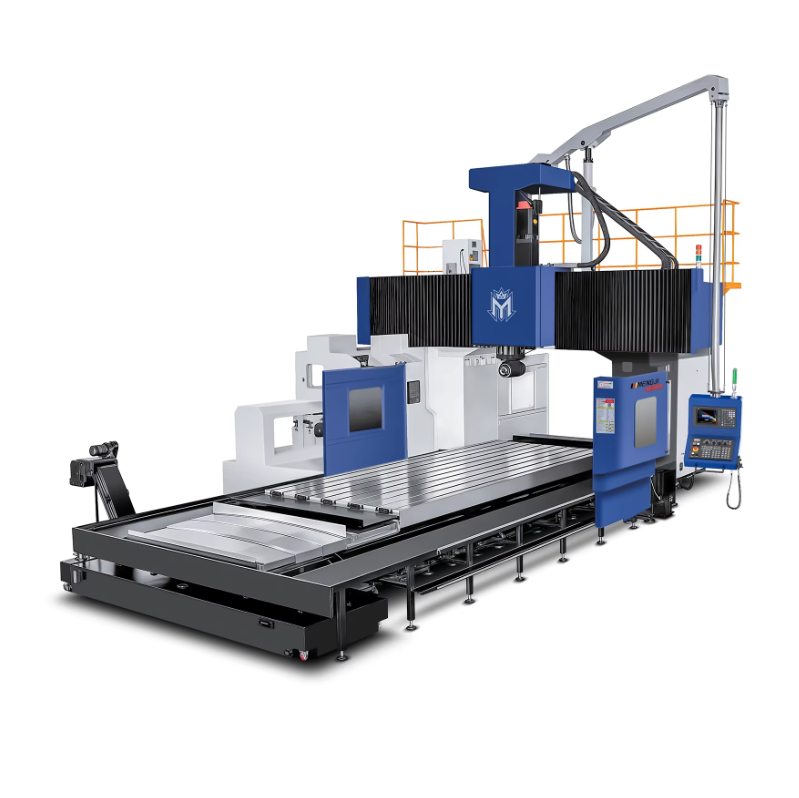
لا يمكن لانضباط الصيانة، مهما كان شاملاً، أن يُحدث فرقاً كبيراً إذا لم تُصمَّم الآلة نفسها لتدوم طويلاً. وهنا بالضبط تظهر أهمية فلسفة التصنيع التي يتبعها مُصنِّع مثل «منغجي». فشركة «منغجي» تصمِّم مراكز التشغيل العمودية والأفقية لديها باستخدام قوالب مسبوكة ذات أضلاع كثيفة، ثم تخضع هذه القوالب لإزالة الإجهادات، وتُشغَّل بدقة عالية على ماكينات البوابات (Portal Mills)، وهي سلسلة عمليات تضمن ثباتاً هندسياً مستقراً على المدى الطويل. كما أن سلسلة التوريد الخاصة بها منظمةٌ بحيث تبقى المكونات الحرجة—مثل وحدات المحاور الدوارة (Spindle Cartridges)، وتجميعات المسمار الكروي (Ballscrew Assemblies)، ومحركات التحكم الحركي (Servo Drives)—متوفرةً باستمرار لدى مورِّدين عالميين راسخين، مما يجنِّب حدوث توقفٍ في التشغيل قد يستمر لأشهر بسبب انتظار قطعة غيار. وتقدِّم «منغجي» أيضاً دعماً ميدانياً عند تركيب الماكينة، يشمل معايرةً كاملةً باستخدام الليزر واختباراً للدائرية باستخدام جهاز الـ Ballbar، وذلك قبل تشغيل أي قطعة إنتاج فعلياً. وهذه البداية المدعومة مباشرةً من المصنع، إلى جانب الصيانة المنظمة، هي ما يحوِّل أداة آلة رقمية تحكمية (CNC) صُنعت في الصين إلى أصل إنتاجي يدوم لعقود. وعندما يكون الهدف هو الاستدامة والطول في العمر الافتراضي، فإن اختيار مُصنِّعٍ يعامل كل قالب مسبوك، وكل ممسح للطريق (Way Wiper)، وكل سطر من تعليمات المنطق المتسلسل (Ladder Logic) باعتباره التزاماً طويل الأمد، يكتسب أهميةً لا تقل عن أهمية أي قائمة صيانة.