ការរៀបចំដីសម្រាប់ការដំឡើង ដែលកំណត់គ្រប់យ៉ាងផ្សេងទៀត
ការរក្សាបានយូរគឺមិនមែនជារឿងដែលអាចបន្ថែមបាននៅពេលក្រោយទេ។ វាចាប់ផ្តើមតាំងពេលដែលម៉ាស៊ីនត្រូវបានដាក់នៅលើគ្រឹះ។ គ្រឹះដែលធ្វើពីដែកអាយរ៉ុនច្រើន (heavy cast iron bed) ត្រូវការចំណុចគាំទ្រដែលរឹងមាំ និងមានភាពរាបស្មើ ហើយការដំឡើងដែលធ្វើយ៉ាងរហ័ស ដោយមិនធ្វើការត្រួតពិនិត្យការរៀបចំបន្ទាត់ណែនទៅលើផ្ទៃដែលមានការផ្លាស់ទី (laser alignment of the linear guide ways) ឱ្យបានត្រឹមត្រូវ នឹងបណ្តាលឱ្យមានកំហុសរាងធរណីមាត្រ (geometric errors) ដែលនឹងកាន់តែអាក្រក់ឡើងៗ នៅពេលម៉ាស៊ីនដំណើរការរាប់ពាន់ដង។ ក្រុមវិស្វកររបស់រោងចក្រផលិតប្រអប់ហេប (gearbox housing shop) មួយ បានចែករំលែកអំពីអ្វីដែលកើតឡើង នៅពេលពួកគេបានផ្លាស់ទីម៉ាស៊ីនរំលែកបញ្ឈរ (vertical machining center) ទៅកាន់គ្រឹះមួយ ដែលមានកម្រាស់តិចជាងគ្រឹះដែលបានបញ្ជាក់ក្នុងគំនូរគ្រឹះ។ ក្នុងរយៈពេលប្រាំមួយខែ មុំរវាងជញ្ជាំងនៃប៉ោង (column squareness) បានប្រែប្រួលច្រើនដល់កំរិតដែលធ្វើឱ្យការសម្របសម្រួលរវាងប៉ោង (bearing bore coaxiality) មិនស្របតាមស្តង់ដារ ហើយពួកគេបានចំណាយលើការកែសម្រួលឡើងវិញ (rework) ច្រើនជាងតម្លៃដំឡើងដំបូង ប្រសិនបើការដំឡើងត្រូវបានធ្វើយ៉ាងត្រឹមត្រូវតាមគំនូរគ្រឹះរបស់អ្នកផលិតម៉ាស៊ីន។ ស្តង់ដារ ISO 230 ជាពិសេសផ្នែកដែលគ្របដណ្តប់លើភាពត្រឹមត្រូវរាងធរណីមាត្រក្រោមស្ថានភាពគ្មានបន្ទុក និងក្រោមស្ថានភាពបញ្ចប់ការងារ បានផ្តល់នូវស្តង់ដារច្បាស់លាស់សម្រាប់ការវាស់កម្រិតភាពរាបស្មើ (level) ភាពត្រង់ (straightness) និងភាពកែង (squareness) ដែលក្រុមដំឡើងគ្រប់ក្រុមគួរតែអាចសម្រេចបាន។ វិស្វករសេវាកម្មដែលមានបទពិសោធន៍ក៏បានបញ្ជាក់ផងដែរថា ការប្រែប្រួលសីតុណ្ហភាពបរិស្ថាននៅក្នុងរោងចក្រ អាចធ្វើឱ្យគ្រឹះវែងមួយបែកបាក់បានរាប់សែនភាគមួយម៉ីលីម៉ែត្រ (several hundredths of a millimeter) ដូច្នេះការដាក់ម៉ាស៊ីនឆ្ងាយពីទ្វារបាយ (bay doors) និងពន្លឺថ្ងៃដែលចូលដោយផ្ទាល់ ហើយអនុញ្ញាតឱ្យគ្រឹះមានពេលសម្រាប់ស្ថានភាពសីតុណ្ហភាពស្ថិតស្ថេរ (thermally stabilize) យ៉ាងហោចណាស់ ២៤ ម៉ោងមុនពេលប្រើប្រាស់ការធ្វើតេស្តបាលបារ (ballbar test) គឺជាការអនុវត្តល្អ ដែលផ្តល់ផលប្រយោជន៍យូរអង្វែង។
ការប្រើប្រាស់ប្រេងសម្រាប់ធ្វើឱ្យរលូន និងប្រេងត្រជាក់ ជាបទប្បញ្ញត្តិប្រចាំថ្ងៃ
ប្រសិនបើអ្នកថែរក្សាប្រព័ន្ធប្រេងសម្រាប់ធ្វើឱ្យរលូន ម៉ាស៊ីននឹងថែរក្សាអ្នកវិញ។ នេះហាក់ដូចជាបទគម្ពីរមួយនៅក្នុងផ្ទះម៉ាស៊ីន ប៉ុន្តែទិន្នន័យពីវាលបានបញ្ជាក់ពីភាពត្រឹមត្រូវរបស់វា។ ភាគច្រើននៃការបរាជ័យដែលមិនបានរំពឹងទុកនៃប៉ោងបង្វិល និងបញ្ហានៃការបាក់របស់ស្ក្រូវបាល (ballscrew) កើតឡើងដោយសារតែប្រេងសម្រាប់ធ្វើឱ្យរលូនមានសារធាតុប៉ុន្មាន កម្រិតប្រេងទាប ឬប្រេងសម្រាប់ធ្វើឱ្យរលូនដែលមានសារធាតុប៉ុន្មានមិនសមស្រប ដែលបែកចេញនៅពេលបង្វិលលឿនខ្ពស់ដោយសារកម្លាំងផ្ចាយកណ្ដាល។ មួយផ្ទះម៉ាស៊ីនផលិតគ្រឿងប៉ោង និងគ្រឿងចាក់ ដែលប្រតិបត្តិការបញ្ចប់លឿនខ្ពស់ បានរកឃើញថា ការផ្លាស់ប្តូរពីប្រេងសម្រាប់ធ្វើឱ្យរលូនប្រភេទទូទៅដែលមានលីទ្យីញ ទៅប្រេងសម្រាប់ធ្វើឱ្យរលូនប្រភេទស៊ីនថេទិក ដែលមានសារធាតុប៉ុន្មានប៉ូលីយូរ៉េអ៊ា ហើយត្រូវបានបញ្ជាក់សម្រាប់ប៉ោងបង្វិលលឿនខ្ពស់ បានធ្វើឱ្យអាយុកាលប៉ោងបង្វិលកើនពីប្រហែល ៨០០០ ម៉ោង ទៅលើសពី ១៤០០០ ម៉ោង។ ការផ្លាស់ប្តូរតែមួយនេះបានសន្សំបានការសាងសង់ឡើងវិញនៃប៉ោងបង្វិលចំនួនពីរ ក្នុងរយៈពេលបីឆ្នាំ។ ការចំរាញ់ប្រេងសម្រាប់ធ្វើឱ្យត្រជាក់ក៏មានសារៈសំខាន់ស្មើគ្នាដែរ។ ការពិនិត្យដោយប្រើឧបករណ៍វាស់កម្រិតប្រេងសម្រាប់ធ្វើឱ្យត្រជាក់ (refractometer) នៅដើមនៃគ្រប់ការងារ ចใชេលាប់ ៣០ វិនាទី ប៉ុន្តែប្រេងសម្រាប់ធ្វើឱ្យត្រជាក់ដែលមានកម្រិតទាបជាងជួរដែលបានណែនាំ នឹងបង្កឱ្យមានការលូតលាស់នៃបាក់តេរី ដែលបណ្តាលឱ្យមានការរលួយនៅលើគ្រប់ផ្ទៃ និងផ្ទៃដែលបានរំលាស់យ៉ាងត្រឹមត្រូវ។ ក្រុមហ៊ុនផលិតមួយចំនួនឥឡូវនេះបានផលិតម៉ាស៊ីនរបស់ពួកគេជាមួយប្រព័ន្ធការពារការប្រើប្រេងសម្រាប់ធ្វើឱ្យរលូនដោយស្វ័យប្រវ័ត្តិ ដែលនឹងបញ្ជាក់សញ្ញាប៉ោះពាល់ ប្រសិនបើសម្ពាធប្រេងសម្រាប់ធ្វើឱ្យរលូននៅលើផ្ទៃរអិលធ្លាក់ចុះ ហើយសេនសើរតូចមួយនេះតែមួយគត់ បានជួយការពារការរអិលប៉ះទង្គិចយ៉ាងធ្ងន់ធ្ងរចំនួនច្រើន។ សាធារណៈស្ថាបនាស្ថាបត្យការអាមេរិក (American Society of Mechanical Engineers) បានបោះពុម្ពគោលការណ៍ណែនាំអំពីការប្រើប្រេងសម្រាប់ធ្វើឱ្យរលូនម៉ាស៊ីនប្រកបដោយប្រសិទ្ធិភាព ហើយការអនុវត្តតាមគោលការណ៍ទាំងនេះយ៉ាងត្រឹមត្រូវ នឹងធ្វើឱ្យទំនាក់ទំនងរវាងផ្ទៃដែលផ្លាស់ទី មានលក្ខណៈដូចជាការរអិលជាជាងការរលួយ។
ការថែទាំប៉ាន់ស្មានជាជាងការឆ្លើយតបដោយភ្លើង
ហាងភាគច្រើនរង់ចាំសម្លេង ផ្ទៃមិនល្អ ឬសញ្ញាប៉ះទង្គិចមុននឹងធ្វើសកម្មភាព។ នៅពេលនោះ ការខូចខាតបានចាប់ផ្តើមរួចមកហើយ។ វិធីសាស្ត្រថែទាំដែលផ្អែកលើស្ថានភាព ប្តូរវិធីសាស្ត្រនេះទាំងស្រុង។ ការពិនិត្យដោយប្រើឧបករណ៍វាស់ចម្ងាយដោយប្រើពន្លឺឡាស៊ែរ រាល់១២ខែមួយដង អាចរកឃើញកំហុសក្នុងការបង្វិល (pitch error) ដែលកំពុងកើនឡើងលើគ្រាប់បាល់ (ballscrew) មុនពេលវាបណ្តាលឱ្យផលិតផលត្រូវបានបដិសេធក្នុងការផលិត។ ការវិភាគការញ័រលើប៉ះទង្គិច (spindle bearings) ដោយប្រើឧបករណ៍វាស់ការញ័រដែលចាប់ផ្តើមដោយដៃ ដែលមានតម្លៃទាបជាងការហៅប្រើសេវាកម្មបន្ទាន់តែមួយដង អាចរកឃើញការខូចខាតដំបូងនៅលើផ្ទៃរង (raceway spalling) នៅពេលដែលវានៅតែជាការប៉ះទង្គិចប៉ះទង្គិចប៉ុណ្ណោះ ជាជាងការផ្លាស់ប្តូរទាំងមូល។ មេបង្គាប់ផលិតកម្មម្នាក់ ដែលទទួលខុសត្រូវលើក្រុមម៉ាស៊ីនកាត់ប៉ះទង្គិចផ្តេក បានបញ្ជាក់ថា បន្ទាប់ពីបានណែននាំការតាមដានការញ័ររាល់៣ខែមួយដង និងធ្វើបច្ចុប្បន្នភាពប៉ារ៉ាម៉ែត្រការប៉ះទង្គិច (backlash) រាល់ឆ្នាំមួយដង ពេលឈប់ដំណាំដែលមិនបានគ្រោងទុក បានថយចុះពី៧ថ្ងៃក្នុងមួយឆ្នាំ ទៅតិចជាង១ថ្ងៃ។ ក្រុមថែទាំបានបញ្ឈប់ការធ្វើជាអ្នកកំទេចអគ្គិភ័យ ហើយចាប់ផ្តើមធ្វើជាអ្នកថែរក្សាដំណាំ។ ស្តង់ដារដូចជា ISO 13374 សម្រាប់ការតាមដានស្ថានភាព ផ្តល់ជាគ្រោងការណ៍រៀបចំដែលមានរបៀបរាប់ ប៉ុន្តែទោះបីជាការកត់ត្រាលទ្ធផល ballbar និងការវាស់កម្លាំងគ្រាប់បាល់ (spindle drawbar force) ក្នុង Excel សាមញ្ញក៏ដោយ ក៏អាចបង្កើតបាននូវបន្ទាត់ប្រវែងដែលមានតម្លៃខ្ពស់ ដែលប្រាប់អ្នកយ៉ាងច្បាស់ថា ត្រូវរៀបចំការជួសជុលនៅពេលណា ក្នុងអំឡុងពេលឈប់ដំណាំដែលបានគ្រោងទុក ជាជាងក្នុងអំឡុងពេលផលិតកម្មដែលកំពុងដំណាំយ៉ាងរស់រវើក។
ជំនាញរបស់អ្នកបើកបរ និងបញ្ញាប៉ះពាល់ទៅលើការគ្រប់គ្រង
ទោះបើជាម៉ាស៊ីនកាត់ដែលរឹងមាំបំផុតក៏ដោយ ក៏វាអាចក្លាយទៅជាប៉ះទាក់បានយ៉ាងងាយស្រួលនៅក្នុងដៃដែលមិនសមស្រប។ ការសរសេរកម្មវិធីសម្រាប់ធ្វើចលនាលឿនដែលកាត់ជាមួយមុំតឹងពេក ឬការប៉ះទាក់លើដែនកំណត់ផ្ទុករបស់អ័ក្សបង្វិល ដោយសារតែផ្នែកមួយមានការយឺតយ៉ាវ អាចបណ្តាលឱ្យមានការខូចខាតអចិន្ត្រៃយ៍ទៅលើផ្ទៃប៉ះរបស់អ័ក្សបង្វិល ឬធ្វើឱ្យស្ក្រូវបាល់ (ballscrew) បាក់បែក។ ភាពខុសគ្នារវាងអ្នកប្រើប្រាស់ដែលយល់ពីឥទ្ធិពលនៃសារធាតុធ្ងន់ៗ និងអ្នកប្រើប្រាស់ដែលគ្រាន់តែចុចប៊ូតុងបៃតង ជាញឹកញាប់បង្ហាញឱ្យឃើញជារយៈពេលប្រហែល៥ឆ្នាំនៃភាពច្បាស់លាស់នៃម៉ាស៊ីន។ រោងចក្រដែលមានគំនិតឆ្ងាយ វិនិយោគលើការបណ្តុះបណ្តាលលម្អិត ដែលលើសពីការប្រើប្រាស់គ្រប់គ្រងមូលដ្ឋាន។ ពួកគេបណ្តុះបណ្តាលបុគ្គលិកឱ្យអាចអានម៉ែត្រផ្ទុកសេរ្វូ ឱ្យមានអារម្មណ៍អំពីការញ័រមិនធម្មតាតាមផ្ទៃដី និងដឹងថា សំឡេងនៃការផ្លាស់ប្តូរឧបករណ៍គួរមានលក្ខណៈដូចម្តេច។ អ្នកដឹកនាំរោងចក្រម្នាក់បានចងចាំថា ម៉ាស៊ីនកាត់វ័យក្មេងម្នាក់បានសង្កេតឃើញការរំញ័រតូចមួយក្នុងដំណាក់កាលដែលកាត់ចេញ ឬចាប់យកឧបករណ៍ ហើយបានឈប់ការងារភ្លាមៗ។ បញ្ហានេះបណ្តាលមកពីស្ទះប៉ោងបែលវីល (Belleville spring) នៅក្នុងអ័ក្សបង្វិល ដែលកំពុងខូចខាត។ ការរកឃើញវាមុនពេលវាបាក់បែក បានជួយសន្សំសំចៃផ្ទៃប៉ះរបស់អ័ក្សបង្វិល ការចាប់យកឧបករណ៍ និងផ្នែកដែលកំពុងត្រូវបានផលិត ដែលការជួសជុលអាចនឹងចំណាយប្រាក់រាប់ពាន់ដុល្លារ និងធ្វើឱ្យម៉ាស៊ីនមិនអាចប្រើបានរយៈពេលពីរសប្តាហ៍។ ការយកចិត្តទុកដាក់របស់មនុស្ស រួមគ្នាជាមួយលក្ខណៈគ្រប់គ្រងដូចជាការកំណត់អត្រាផ្តល់សារធាតុដោយស្វ័យប្រវ័ត្តិ ដែលផ្អែកលើផ្ទុករបស់អ័ក្សបង្វិល បង្កើតបានជាស្រទាប់ការពារមួយ ដែលគ្មានចំណុចដែកណាមួយអាចផ្តល់បានទេ។
ផ្នែកបន្លាស់ដើម និងការគាំទ្រពីរោងចក្រដែលបន្ថែមឆ្នាំ
នៅពេលដែលកាបូបស្ពាំដល់ត្រូវការសេវាកម្ម ឬ ផ្នែកសំអាតគ្រឿងបរិក្ខារ (way cover wiper) ខូច ការទាញយកផលិតផលដែលថោកជាង ហើយមានរូបរាងដូចគ្នាគឺជារឿងធម្មតា។ ប៉ុន្តែ ការសមស្របនៃទំហំ ស្តង់ដារការព្យាបាលកំដៅ និងសារធាតុសំរាប់បិទបាំង ជាញឹកញាប់ខុសគ្នាដោយស្រាល។ ក្រុមហ៊ុនផ្គត់ផ្គង់ផ្នែកយានយន្តមួយបានរៀនយកបារម្ភពីបទពិសោធន៍នេះ នៅពេលដែលពួកគេដំឡើងប៉ុងរ៉ែលបន្ទាត់ (linear rail bearings) ដែលផលិតដោយភាគីទីបី ដែលអះអាងថាស្មើនឹងផលិតផលដើម។ ប៉ុងរ៉ែលជំនួសទាំងនេះមានកម្រិត preload ទាបជាងបន្តិច ហើយក្នុងរយៈពេលបួនខែ ភាពត្រឹមត្រូវនៃការកំណត់ទីតាំងលើអ័ក្សនោះបានធ្លាក់ចុះ ដែលបណ្តាលឱ្យសូចនាករសមត្ថភាព (capability indices) សម្រាប់ផ្នែកការបង្វិលកង់ (steering component) ស្ថិតនៅលើដែនកំណត់។ ផលិតផលដើមពីអ្នកផលិតម៉ាស៊ីន បានរក្សាបាននូវគំនិតវិស្វកម្មដើម ហើយរោងចក្រអាចផ្តល់ដំបូន្មានអំពីវិធីដំឡើងត្រឹមត្រូវ ដើម្បីការពារការបង្កើតកំហុសការតម្រិយ (alignment error) ថ្មី នៅពេលជំនួសប៉ុងរ៉ែល។ លើសពីផ្នែកប៉ះទង្គិច (spare parts) ក្រុមសេវាកម្ម និងក្រុមអនុវត្តន៍ដែលឆាប់រហ័ស និងមានទីតាំងនៅក្នុងតំបន់ ដែលយល់ដឹងអំពីស្ថាបត្យកម្មគ្រប់គ្រងម៉ាស៊ីន អាចធ្វើការវិភាគបញ្ហាតាមរយៈចម្លើយពីចម្ងាយ ហើយជាញឹកញាប់អាចដោះស្រាយបញ្ហាអាលាម (alarm issue) តាមរយៈការហៅវីដេអូ ជំន взៈការបិទម៉ាស៊ីនសម្រាប់មួយថ្ងៃ។ បណ្តាញគាំទ្របែបនេះ បំប្លែងការទិញម៉ាស៊ីន ទៅជាការសហការគ្នាដែលដំណើរការបានជាប់លាប់។
ការកសាងស្ថេរភាពទៅក្នុងម៉ាស៊ីនតាំងពីដំបូង
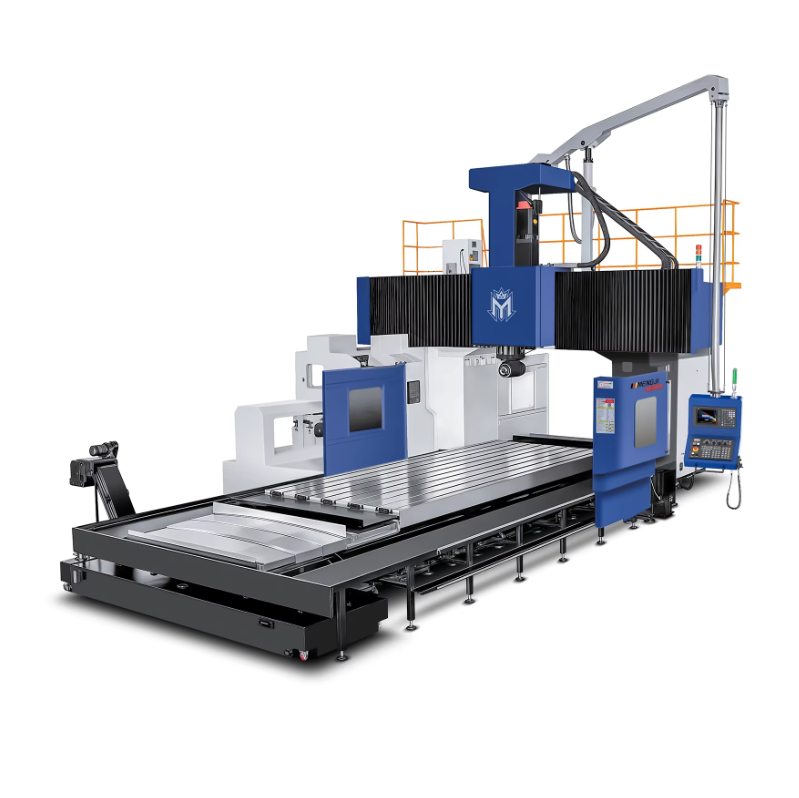
ការថែទាំដែលមានវិន័យគ្រប់គ្រាន់នៅលើពិភពលោក មិនអាចធ្វើបានច្រើនទេ ប្រសិនបើម៉ាស៊ីនខ្លួនឯងមិនត្រូវបានរចនាឡើងសម្រាប់ប្រើប្រាស់យូរអង្វែងទេ។ នេះជាកន្លែងដែលគំនិតរចនាបង្កើតរបស់ក្រុមហ៊ុនផលិតដូចជា Mengji បង្ហាញពីភាពខុសគ្នាដែលអាចវាស់វែងបាន។ Mengji រចនាម៉ាស៊ីនកាត់ប៉ះផ្តេក និងម៉ាស៊ីនកាត់ប៉ះបញ្ឈររបស់ខ្លួនដោយប្រើគ្រឿងចាក់ដែលមានជញ្ជាំងក្រាស់ ហើយបានឆ្លងកាត់ដំណាំសម្រាប់បំបាត់សម្ពាធ បន្ទាប់មកបានកាត់ប៉ះដោយប្រើម៉ាស៊ីនកាត់ប៉ះប្រភេទ portal ដែលជាដំណាំមួយដែលធានាបាននូវស្ថេរភាពរាងធរណីវិទ្យាក្នុងរយៈពេលវែង។ ខ្សែសារផ្គត់ផ្គង់របស់ពួកគេត្រូវបានរៀបចំឱ្យរក្សាទុកនូវគ្រឿងផ្សំសំខាន់ៗ ដូចជា កាបូបស្ពីណ្ឌល (spindle cartridges) កាបូបបាល់ស្ក្រូ (ballscrew assemblies) និងម៉ូទ័រគ្រប់គ្រង (servo drives) ពីអ្នកផ្គត់ផ្គង់អន្តរជាតិដែលមានកេរ្តិ៍ឈ្មោះ ឱ្យមានស្តុកជាប្រក្រតី ដើម្បីកុំឱ្យការជំនួសគ្រឿងផ្សំមួយគ្រឿងបណ្តាលឱ្យម៉ាស៊ីនឈប់ដំណាំរយៈពេលជាច្រើនខែ។ Mengji ក៏ផ្តល់ជំនួយក្នុងការដំឡើង និងធ្វើតេស្តម៉ាស៊ីននៅកន្លែងដំឡើងផងដែរ ដែលរួមមានការកែតម្រូវដោយប្រើឡាស៊ែរ (laser calibration) និងការធ្វើតេស្តភាពជារង្វង់ (ballbar circularity test) មុនពេលដែលម៉ាស៊ីនចាប់ផ្តើមដំណាំផលិតផលជាក់ស្តែង។ ការចាប់ផ្តើមដំណាំដែលមានការគាំទ្រពីរោងចក្របែបនេះ រួមជាមួយនឹងការថែទាំដែលមានរបៀបរាប់ គឺជាអ្វីដែលបំប្លែងម៉ាស៊ីន CNC ដែលផលិតនៅប្រទេសចិន ទៅជាឧបករណ៍ផលិតកម្មដែលអាចប្រើប្រាស់បានជាច្រើនទសវត្ស។ នៅពេលគោលដៅគឺស្ថេរភាពក្នុងរយៈពេលវែង ការជ្រើសរើសក្រុមហ៊ុនផលិតដែលចាត់ទុកគ្រឿងចាក់នីមួយៗ ស្បែកសម្អាតផ្ទៃម៉ាស៊ីន (way wiper) និងបន្ទាត់នៃកូដគ្រប់គ្រង (ladder logic) ជាការប្តេជ្ញាចិត្តក្នុងរយៈពេលវែង គឺសំខាន់មិនខាងណាមួយចំពោះបញ្ជីការថែទាំទេ។
ទំព័រ ដើម
- ការរៀបចំដីសម្រាប់ការដំឡើង ដែលកំណត់គ្រប់យ៉ាងផ្សេងទៀត
- ការប្រើប្រាស់ប្រេងសម្រាប់ធ្វើឱ្យរលូន និងប្រេងត្រជាក់ ជាបទប្បញ្ញត្តិប្រចាំថ្ងៃ
- ការថែទាំប៉ាន់ស្មានជាជាងការឆ្លើយតបដោយភ្លើង
- ជំនាញរបស់អ្នកបើកបរ និងបញ្ញាប៉ះពាល់ទៅលើការគ្រប់គ្រង
- ផ្នែកបន្លាស់ដើម និងការគាំទ្រពីរោងចក្រដែលបន្ថែមឆ្នាំ
- ការកសាងស្ថេរភាពទៅក្នុងម៉ាស៊ីនតាំងពីដំបូង