Ang Pangunahing Pagkakalagay sa Instalasyon na Nagtatakda ng Lahat ng Iba Pa
Ang haba ng buhay ng isang makina ay hindi isang bagay na maaaring idagdag nang huli. Nagsisimula ito sa sandaling ilalagay ang makina sa kanyang pundasyon. Kailangan ng isang mabigat na cast iron bed ng matibay at pantay na punto ng pagkakabit, at ang mabilis na pag-install na nagpapabaya sa tamang laser alignment ng mga linear guide ways ay magdudulot ng mga geometric error na lalala pa habang tumatakbo ang makina sa libu-libong cycles. Isang grupo ng mga inhinyero sa isang pabrika ng gearbox housing ang nagbahagi ng nangyari nang ilipat nila ang isang vertical machining center sa isang pad na bahagyang mas manipis kaysa sa nakasaad sa drawing ng pundasyon. Sa loob lamang ng anim na buwan, nawala ang tamang squareness ng column, na nagdulot ng labag sa espesipikasyon sa coaxiality ng bearing bore, at mas napagkagastos nila ang rework sa kalahating taong iyon kaysa sa orihinal na gastos ng installation kung sana ay ginawa ayon sa eksaktong direksyon ng machine builder sa drawing ng pundasyon. Ang ISO 230 series—lalo na ang bahagi nito na sumasaklaw sa geometric accuracy sa ilalim ng walang load at sa ilalim ng finishing conditions—ay nagtatakda ng malinaw na benchmark para sa level, straightness, at squareness na dapat abutin ng anumang installation crew. Binibigyang-diin din ng mga ekspertong service engineer na ang mga pagbabago ng ambient temperature sa loob ng isang pabrika ay maaaring ikiling ang isang mahabang bed ng ilang hundredths of a millimeter, kaya ang paglalagay ng makina malayo sa mga bay doors at direktang sikat ng araw, kasama ang pagbibigay ng kahit dalawampung apat na oras para sa thermal stabilization ng casting bago isagawa ang ballbar test, ay simpleng mabuting kasanayan na nagbabayad sa loob ng maraming dekada.
Ang Paglilinis ng Lubrikante at Pampalamig Bilang Araw-araw na Disiplina
Kung alagaan mo ang sistema ng paglilipat, ang makina naman ang mag-aalaga sa iyo. Parang isang pangungusap na maaaring gamitin bilang motto sa isang workshop, ngunit sinusuportahan ito ng mga datos mula sa field. Ang karamihan sa hindi inaasahang pagkabigo ng mga bilihin ng spindle at mga problema sa pitting ng ballscrew ay nauuugnay sa kontaminadong grease, mababang antas ng langis, o maling thickener ng grease na naghihiwalay dahil sa puwersang sentripugal sa mataas na RPM. Isang die at mold shop na gumagamit ng high-speed finishing operations ang natuklasan na ang paglipat mula sa karaniwang lithium grease patungo sa synthetic polyurea grease na partikular na idinisenyo para sa high-speed spindles ay nagpahaba ng buhay ng mga bilihin mula sa humigit-kumulang 8000 oras hanggang sa higit sa 14000 oras. Ang simpleng pagbabago na ito ay nakatipid ng dalawang beses na rebuild ng spindle sa loob ng tatlong taon. Katumbas din ng kahalagahan ang konsentrasyon ng coolant. Ang pag-check gamit ang refractometer sa simula ng bawat shift ay tumatagal lamang ng tatlumpung segundo, ngunit ang coolant mixture na bumababa sa inirekomendang kisame ng konsentrasyon ay nagdudulot ng pag-unlad ng bakterya na kumakain sa way covers at sa mga ibabaw na pinolish nang may presisyon. Ang ilang tagagawa ngayon ay gumagawa ng kanilang mga makina na may awtomatikong sistema ng pag-monitor sa lubrication na nagpapagana ng alarm kapag bumababa ang presyon ng way lube, at ang maliit na sensor na ito lamang ay nakaiwas na sa daan-daang katastropikal na slide seizures. Ang American Society of Mechanical Engineers ay naglalathala ng mga gabay tungkol sa pinakamahusay na pamamaraan sa paglilipat ng machine tool, at ang pagsunod dito nang mabuti ay ginagawa ang ugnayan sa pagitan ng mga gumagalaw na ibabaw na parang isang glide imbes na isang grind.
Panghuhula ng Panaon na Pagpapanatili sa Halip na Reaktibong Paglutas ng Problema
Karamihan sa mga shop ay naghihintay ng ingay, mababang kalidad ng surface finish, o alarm bago kumilos. Sa panahong iyon, ang pinsala ay nagsisimula na. Ang condition-based maintenance approach ay binabaligtad ang ganitong paraan. Ang pag-check gamit ang laser interferometer bawat labindalawang buwan ay makakatukoy ng pitch error na unti-unting lumalala sa ballscrew bago ito magdulot ng rejected part. Ang vibration analysis sa spindle bearings, gamit ang handheld accelerometers na mas murang presyo kaysa sa isang emergency service callout, ay makakatukoy ng maagang yugto ng raceway spalling kapag ito pa lamang ay nasa antas ng polishing exercise imbes na kailangan ng replacement. Isang production manager na responsable sa isang cell ng horizontal machining centers ang nagsabi na pagkatapos ipakilala ang quarterly vibration trending at annual backlash parameter updates, bumaba ang unscheduled downtime mula sa pitong araw kada taon sa wala pang isang araw. Ang maintenance team ay tumigil sa pagiging firefighters at naging guardians na ng proseso. Ang mga standard tulad ng ISO 13374 para sa condition monitoring ay nagbibigay ng istrukturang balangkas, ngunit kahit ang simpleng Excel log ng ballbar results at spindle drawbar force readings ay nakakabuo ng napakahalagang trend line na nagpapakita kung kailan eksaktong dapat ischedule ang intervention—sa loob ng isang planned shutdown, hindi habang nasa gitna ng mainit na production run.
Kasanayan ng Operator at ang Intelektwalidad sa Likod ng mga Kontrol
Kahit ang pinakamatigas na makina ay maaaring maging madaling sirain kapag ginamit ng mali. Ang pag-program ng mabilis na paggalaw na lumiliko nang sobrang paitaas o ang pagpapalampas sa mga limitasyon ng karga sa spindle dahil naubos na ang oras para sa isang bahagi ay maaaring magdulot ng permanenteng depekto sa taper ng spindle o pagpapahaba sa nuts ng ballscrew. Ang pagkakaiba sa pagitan ng isang operator na nauunawaan ang inertia ng isang mabigat na mesa at ng isa na simpleng pinipindot ang berdeng pindutan ay karaniwang nakikita bilang limang taong agwat sa buhay ng katiyakan ng makina. Ang mga unang nag-iisip na workshop ay nag-iinvest ng malalim na pagsasanay na lampas sa pangunahing pag-navigate sa control. Tinuturuan nila ang kanilang mga tauhan na basahin ang mga servo load meter, pakiramdam ang anumang hindi normal na vibration sa sahig, at alamin kung ano ang dapat na tunog ng isang normal na pagbabago ng tool. Isang supervisor ng workshop ang nagkumento kung paano napansin ng isang batang machinist ang isang maliit na pagkabigo sa siklo ng pag-clamp at pag-unclamp ng tool at agad na inihinto ang gawain. Lumabas na ang problema ay isang humihina nang stack ng Belleville spring sa drawbar ng spindle. Ang pagkuha nito bago ito lubos na mabigo ay nagligtas sa taper ng spindle, sa toolholder, at sa bahagi—isa ring pagkukumpuni na maaaring magkakahalaga ng libu-libong dolyar at magpapahinto sa makina sa loob ng dalawang linggo. Ang atensyon ng tao, na pinagsama sa mga feature ng control tulad ng adaptive feed rate override batay sa karga ng spindle, ay lumilikha ng protektibong layer na hindi kayang bigyan ng kapalit ang anumang dami ng bakal lamang.
Tunay na mga Bahagi para sa Kapalit at Suporta mula sa Pabrika na Nagdaragdag ng Mga Taon
Kapag kailangan na ng serbisyo ang isang spindle cartridge o kapag sumisira na ang isang way cover wiper, malakas ang pagkakataon na hanapin ang mas murang alternatibo na pareho ang itsura. Ngunit ang mga sukat ng pagkakasya, mga tukoy na temperatura para sa heat treatment, at mga komposisyon ng seal ay madalas na bahagyang iba. Isang tagapag-suplay ng bahagi ng sasakyan ang natutong ito nang mahirap nang ipasok nila ang mga linear rail bearings mula sa aftermarket na sinasabing katumbas ng orihinal na kagamitan. Ang mga pampalit na bearings ay may kaunti lamang mas mababang preload class, at loob lamang ng apat na buwan, nawalan na ng sapat na kahusayan ang pag-uulit ng posisyon sa axis na iyon—hanggang sa magdulot ito ng mga borderline capability indices sa isang bahagi ng sistema ng direksyon. Ang tunay na mga bahagi mula sa gumawa ng makina ay dala-dala ang orihinal na layunin ng inhinyero, at ang pabrika ay maaaring magbigay ng payo tungkol sa tamang proseso ng pag-install upang ang pagpapalit ng bearing ay hindi magdulot ng bagong error sa alignment. Bukod sa mga spare parts, ang isang mabilis na lokal na serbisyo at koponan ng aplikasyon na nakauunawa sa arkitektura ng kontrol ng makina ay maaaring mag-diagnose ng mga problema nang pambihira—madalas na nalulutas ang isang alarm issue sa pamamagitan ng video call imbes na i-out ang makina sa produksyon nang isang araw. Ang ganitong uri ng network ng suporta ang nagbabago sa pagbili ng isang makina sa isang patuloy na pakikipagtulungan.
Pagbuo ng Tiyak na Pagtitiis sa Makina Mula sa Simula
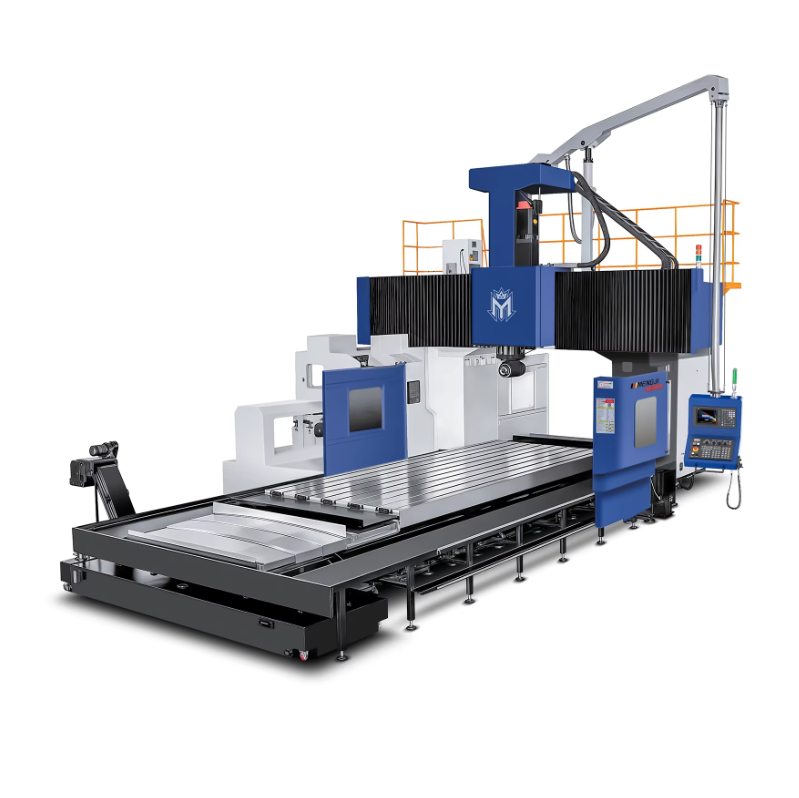
Ang lahat ng disiplina sa pagpapanatili sa buong mundo ay maaari lamang magawa ang ilang bagay kung ang sarili nitong makina ay hindi inenginyero para sa mahabang panahon. Dito nagkakaroon ng tunay na pagkakaiba ang pilosopiya sa paggawa ng isang tagagawa tulad ng Mengji. Dinisenyo ng Mengji ang mga vertical at horizontal machining center nito gamit ang malalapad na ribbed castings na pinapahinga mula sa stress at saka tinatapos sa precision machining sa portal mills—isa itong proseso na nagpapalagay ng matagalang geometrikong katatagan. Ang kanilang supply chain ay inorganisa upang panatilihin ang stock ng mahahalagang bahagi tulad ng spindle cartridges, ballscrew assemblies, at servo drives mula sa mga kilalang global na supplier, kaya ang isang kapalit na bahagi ay hindi magdudulot ng ilang buwan ng paghinto sa operasyon. Nagbibigay din ang Mengji ng suporta sa on-site commissioning na kasama ang buong laser calibration at ballbar circularity test bago pa man tumakbo ang makina ng anumang produksyon na bahagi. Ang ganitong uri ng pagsisimula na sinusuportahan ng pabrika, na pinagsasama sa sistematikong pagpapanatili, ang siyang nagpapalit ng isang CNC machine tool na gawa sa Tsina sa isang asset sa produksyon na tumatagal ng maraming dekada. Kapag ang layunin ay ang katagalang operasyon, ang pagpili ng isang tagagawa na tinatrato ang bawat casting, bawat way wiper, at bawat linya ng ladder logic bilang isang pangmatagalang komitment ay kasing importante ng anumang checklist sa pagpapanatili.
Talaan ng Nilalaman
- Ang Pangunahing Pagkakalagay sa Instalasyon na Nagtatakda ng Lahat ng Iba Pa
- Ang Paglilinis ng Lubrikante at Pampalamig Bilang Araw-araw na Disiplina
- Panghuhula ng Panaon na Pagpapanatili sa Halip na Reaktibong Paglutas ng Problema
- Kasanayan ng Operator at ang Intelektwalidad sa Likod ng mga Kontrol
- Tunay na mga Bahagi para sa Kapalit at Suporta mula sa Pabrika na Nagdaragdag ng Mga Taon
- Pagbuo ng Tiyak na Pagtitiis sa Makina Mula sa Simula