ພື້ນຖານການຕິດຕັ້ງທີ່ກຳນົດທຸກສິ່ງທຸກຢ່າງທີ່ຕາມມາ
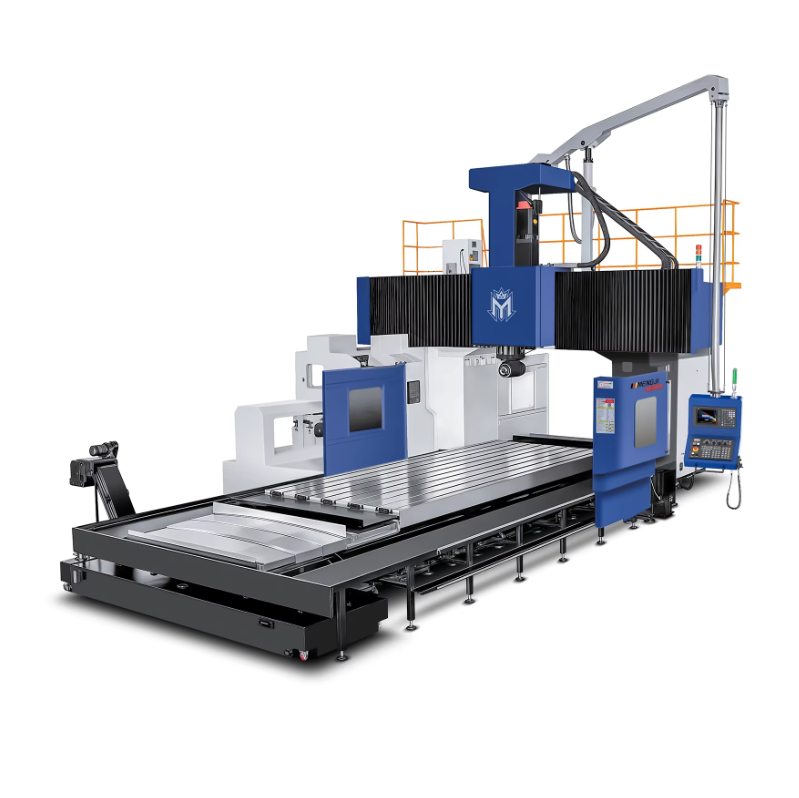
ການຍືນຍົງບໍ່ແມ່ນສິ່ງທີ່ຈະເພີ່ມເຂົ້າໄປໃນເວລາຕໍ່ມາ. ມັນເລີ່ມຕົ້ນທັນທີທີ່ເຄື່ອງຈັກຖືກຕິດຕັ້ງຢູ່ເທິງຮາກຖານ. ແຖບເຫຼັກທີ່ໜັກຈຳເປັນຕ້ອງມີຈຸດເຊື່ອມຕໍ່ທີ່ໝັ້ນຄົງ ແລະ ສອງດ້ານເທິງ-ລຸ່ມທີ່ຖືກຕ້ອງ, ແລະ ການຕິດຕັ້ງທີ່ເຮັດຢ່າງຮີບຮ້ອນໂດຍຂ້າມຂັ້ນຕອນການຈັດຕັ້ງແຖວຊີ້ນຳທີ່ຖືກຕ້ອງດ້ວຍເຄື່ອງວັດແທກດ້ວຍເລເຊີ່ (laser alignment) ຈະເຮັດໃຫ້ເກີດຂໍ້ຜິດພາດທາງເລຂາຄະນິດທີ່ບໍ່ສາມາດແກ້ໄຂໄດ້ ແລະ ຈະເລີ່ມຮ້າຍແຮງຂຶ້ນເລື້ອຍໆເມື່ອເຄື່ອງຈັກຖືກໃຊ້ງານເປັນພັນໆຄັ້ງ. ທີມວິສະວະກຳຂອງໂຮງງານຜະລິດກ່ອງເກີຣ໌ບອກສ໌ເຄີຍເລົ່າເຖິງສິ່ງທີ່ເກີດຂຶ້ນເມື່ອພວກເຂົາຍ້າຍເຄື່ອງຈັກຕັດແນວຕັ້ງໄປຕິດຕັ້ງເທິງແຖບທີ່ບາງກວ່າທີ່ກຳນົດໄວ້ໃນແຜນຜັງຮາກຖານ. ໃນເວລາຫົກເດືອນ, ຄວາມຕັ້ງຊື່ຂອງເສົາ (column squareness) ໄດ້ປ່ຽນແປງຈົນເຮັດໃຫ້ຄວາມສອດຄ່ອງຂອງຮູທີ່ໃຊ້ຕິດຕັ້ງເຂົ້າກັບເສົາ (bearing bore coaxiality) ອອກຈາກຂອບເຂດທີ່ກຳນົດ, ແລະ ພວກເຂົາໄດ້ໃຊ້ເງິນໃນການແກ້ໄຂຄືນ (rework) ໃນເວລານີ້ຫຼາຍກວ່າຄ່າໃຊ້ຈ່າຍທັງໝົດຂອງການຕິດຕັ້ງເດີມ ຖ້າເຮັດຕາມແຜນຜັງຮາກຖານຂອງຜູ້ຜະລິດເຄື່ອງຈັກຢ່າງເຕັມທີ່. ມາດຕະຖານ ISO 230 ຊຸດ, ໂດຍເພີ່ມເຕີມໃນສ່ວນທີ່ກ່າວເຖິງຄວາມຖືກຕ້ອງທາງເລຂາຄະນິດໃຕ້ສະພາບບໍ່ມີພາລະບັນທຸກ (no load) ແລະ ສະພາບການຕັດທີ່ສຳເລັດ (finishing conditions), ໄດ້ກຳນົດເກນທີ່ຊັດເຈນສຳລັບຄວາມສອດຄ່ອງ (level), ຄວາມເປັນເສັ້ນຊື່ (straightness) ແລະ ຄວາມຕັ້ງຊື່ (squareness) ທີ່ທີມງານຕິດຕັ້ງທຸກທີມຄວນບັນລຸໄດ້. ວິສະວະກຳບໍລິການທີ່ມີປະສົບການຍັງເນັ້ນວ່າ ການປ່ຽນແປງຂອງອຸນຫະພູມແວດລ້ອມໃນໂຮງງານສາມາດເຮັດໃຫ້ແຖບທີ່ຍາວເບື່ອນໄປຫຼາຍເຖິງເປັນສອງສາມຮ້ອຍສ່ວນຂອງມີລີແມັດ, ດັ່ງນັ້ນການຕິດຕັ້ງເຄື່ອງຈັກໃຫ້ຫ່າງຈາກປະຕູເປີດ-ປິດ (bay doors) ແລະ ພາຍໃຕ້ແສງຕາເວັນໂດຍກົງ, ແລະ ໃຫ້ເວລາໃນການປັບອຸນຫະພູມຂອງແຖບໃຫ້ສະເໝືອນກັບອຸນຫະພູມແວດລ້ອມຢ່າງໜ້ອຍ 24 ຊົ່ວໂມງກ່ອນຈະເຮັດການທົດສອບດ້ວຍເຄື່ອງວັດແທກ ballbar ແມ່ນເປັນການປະຕິບັດທີ່ດີ ແລະ ຈະເຮັດໃຫ້ເກີດປະໂຫຍດໃນໄລຍະຍາວ.
ການລ່ຽນນ້ຳມັນ ແລະ ການຮັກສາຄວາມສະອາດຂອງນ້ຳເຢັນເປັນວິນໄຍທີ່ຕ້ອງປະຕິບັດທຸກວັນ
ຖ້າທ່ານດູແລລະບົບການເຄື່ອນໄຫວຢ່າງດີ, ເຄື່ອງຈັກຈະດູແລທ່ານ. ນີ້ອາດຟັງເປັນຄຳຂວັນຂອງຮ້ານຊ່າງ, ແຕ່ຂໍ້ມູນຈາກການໃຊ້ງານຈິງກໍສະຫຼຸບເຖິງຄວາມຈິງດັ່ງກ່າວ. ສ່ວນຫຼາຍຂອງບັນຫາທີ່ເກີດຂຶ້ນຢ່າງບໍ່ຄາດຄິດກັບເຄື່ອງຈັກ, ເຊັ່ນ: ການເສື່ອມສະພາບຂອງລູກປືນເຄື່ອງຈັກ ແລະ ການເກີດຮູບໍ່ເທົ່າທຽມກັບເຄື່ອງຈັກທີ່ເຮັດດ້ວຍເຫຼັກ, ມັກເກີດຈາກການທີ່ນ້ຳມັນຫຼືຈາກການທີ່ນ້ຳມັນມີປະລິມານຕ່ຳ ຫຼື ຈາກການໃຊ້ນ້ຳມັນທີ່ບໍ່ເໝາະສົມ (ເຊັ່ນ: ນ້ຳມັນທີ່ມີສ່ວນປະກອບທີ່ເຮັດໃຫ້ເປັນເຈື່ອນທີ່ບໍ່ສາມາດຢືນຕໍ່ກັບກຳລັງເຄື່ອນໄຫວທີ່ສູງໄດ້). ຮ້ານຜະລິດເຄື່ອງຈັກທີ່ເຮັດວຽກດ້ວຍຄວາມໄວສູງ ໄດ້ຄົ້ນພົບວ່າ ການປ່ຽນຈາກນ້ຳມັນທົ່ວໄປທີ່ມີສ່ວນປະກອບລິເທີອຽມ (lithium) ໄປເປັນນ້ຳມັນສັງເຄື່ອງທີ່ມີສ່ວນປະກອບ polyurea ທີ່ຖືກອອກແບບມາເພື່ອໃຊ້ກັບເຄື່ອງຈັກທີ່ເຮັດວຽກດ້ວຍຄວາມໄວສູງ ໄດ້ເຮັດໃຫ້ອາຍຸການໃຊ້ງານຂອງລູກປືນເພີ່ມຂຶ້ນຈາກ 8,000 ຊົ່ວໂມງ ເປັນຫຼາຍກວ່າ 14,000 ຊົ່ວໂມງ. ການປ່ຽນເພີ່ງດຽວນີ້ໄດ້ຊ່ວຍປະຢັດການເຮັດໃໝ່ລູກປືນໄດ້ 2 ຄັ້ງ ໃນໄລຍະ 3 ປີ. ຄວາມເຂັ້ມຂຸ້ນຂອງນ້ຳເຢັນກໍເປັນສິ່ງທີ່ສຳຄັນເທົ່າກັນ. ການກວດສອບຄວາມເຂັ້ມຂຸ້ນດ້ວຍເຄື່ອງວັດແທກ refractometer ໃນເລີ່ມຕົ້ນແຕ່ລະການເຮັດວຽກໃຊ້ເວລາພຽງ 30 ວິນາທີ, ແຕ່ຖ້າຄວາມເຂັ້ມຂຸ້ນຕ່ຳກວ່າຂອບເຂດທີ່ແນະນຳ ຈະເຮັດໃຫ້ເກີດເຊື້ອຈຸລິນທີ່ເຮັດໃຫ້ເກີດການກັດກິນຕໍ່ສ່ວນປ້ອມປາການ ແລະ ພື້ນທີ່ທີ່ຖືກຂັດແລະຂັດແຕ່ງຢ່າງແນ່ນອນ. ບາງຜູ້ຜະລິດຈຶ່ງເລີ່ມຕິດຕັ້ງລະບົບການດູແລນ້ຳມັນອັດຕະໂນມັດໃນເຄື່ອງຈັກຂອງຕົນ, ໂດຍລະບົບນີ້ຈະສົ່ງສັນຍານເຕືອນເມື່ອຄວາມກົດດັນຂອງນ້ຳມັນທີ່ໃຊ້ໃນສ່ວນເຄື່ອນໄຫວຕ່ຳລົງ. ເຊັນເຊີເລັກນີ້ເທົ່ານັ້ນກໍໄດ້ຊ່ວຍປ້ອງກັນບັນຫາການຕິດຂັດຢ່າງຮຸນແຮງຂອງສ່ວນເຄື່ອນໄຫວໄດ້ຫຼາຍຄັ້ງ. ສະຫະພັນວິສະວະກອນກົນຈັກຂອງສະຫະລັດ (ASME) ໄດ້ອອກຄຳແນະນຳກ່ຽວກັບວິທີການດູແລເຄື່ອງຈັກທີ່ດີທີ່ສຸດ, ແລະ ການປະຕິບັດຕາມຄຳແນະນຳເຫຼົ່ານີ້ຢ່າງເຂັ້ມງວດຈະຊ່ວຍໃຫ້ການເຄື່ອນໄຫວລະຫວ່າງພື້ນທີ່ຕ່າງໆເກີດຂຶ້ນຢ່າງລຽບງ່າຍ ແທນທີ່ຈະເກີດການເຄື່ອນໄຫວທີ່ເຮັດໃຫ້ເກີດການເສື່ອມສະພາບ.
ການບໍາຮັກສາທີ່ຄາດການໄວ້ລ່ວງໆ ແທນທີ່ຈະເປັນການແກ້ໄຂບັນຫາຢ່າງເປັນການດ່ວນ
ຮ້ານສ່ວນຫຼາຍຈະລໍເຖິງເສียงດັງ ພື້ນຜິວທີ່ບໍ່ດີ ຫຼື ແຈ້ງເຕືອນກ່ອນຈະເຂົ້າໄປແກ້ໄຂ. ໃນເວລານັ້ນ ຄວາມເສຍຫາຍໄດ້ເລີ່ມເກີດຂຶ້ນແລ້ວ. ວິທີການບໍລິຫານຮັກສາທີ່ອີງໃສ່ສະພາບການ (condition-based maintenance) ຈະປ່ຽນວິທີການນີ້. ການກວດສອບດ້ວຍເຄື່ອງວັດແທກຄວາມແຕກຕ່າງດ້ວຍເລເຊີ (laser interferometer) ທຸກ 12 ເດືອນ ສາມາດຈັບເອົາຄວາມຜິດພາດດ້ານມຸມ (pitch error) ທີ່ເລີ່ມເກີດຂຶ້ນກັບເສັ້ນເກີບ (ballscrew) ກ່ອນທີ່ມັນຈະສົ່ງຜົນໃຫ້ຊິ້ນສ່ວນຜະລິດອອກມາບໍ່ໄດ້ມາດຕະຖານ. ການວິເຄາະການສັ່ນ (vibration analysis) ຕໍ່ບ່ອນເຊື່ອມເຄື່ອງຈັກ (spindle bearings) ໂດຍໃຊ້ເຄື່ອງວັດແທກການສັ່ນທີ່ຖືດ້ວຍມື (handheld accelerometers) ທີ່ມີລາຄາຖືກກວ່າການເອີ້ນໃຫ້ທີມບໍລິການສຸດທ້າຍ (emergency service callout) ເພີ່ງດຽວກັນ ສາມາດຈັບເອົາການເສື່ອມສະພາບເລີ່ມຕົ້ນຂອງຮ່ອງຮອຍໃນບ່ອນເຊື່ອມ (raceway spalling) ໄດ້ໃນຂະນະທີ່ຍັງຢູ່ໃນຂັ້ນຕອນທີ່ສາມາດຂັດເງົາໄດ້ (polishing exercise) ແທນທີ່ຈະຕ້ອງປ່ຽນຊິ້ນສ່ວນທັງໝົດ. ຜູ້ຈັດການການຜະລິດຄົນໜຶ່ງ ທີ່ຮັບຜິດຊອບເຊວ (cell) ຂອງເຄື່ອງຈັກຕັດແນວນອນ (horizontal machining centers) ໄດ້ເວົ້າວ່າ ພາຍຫຼັງຈາກນຳເອົາການຕິດຕາມການສັ່ນທຸກ 3 ເດືອນ ແລະ ປັບປຸງຄ່າຄວາມຫຼວງ (backlash parameter) ທຸກປີ ເວລາທີ່ເຄື່ອງຈັກຢຸດເຮັດວຽກໂດຍບໍ່ໄດ້ວາງແຜນໄວ້ (unscheduled downtime) ໄດ້ຫຼຸດລົງຈາກ 7 ມື້ຕໍ່ປີ ເປັນໆນ້ອຍກວ່າ 1 ມື້. ທີມບໍລິຫານຮັກສາຈຶ່ງບໍ່ໄດ້ເປັນ “ນັກດັບເພິງ” ອີກຕໍ່ໄປ ແຕ່ເປັນ “ຜູ້ປ້ອງກັນຂະບວນການຜະລິດ”. ມາດຕະຖານເຊັ່ນ: ISO 13374 ສຳລັບການຕິດຕາມສະພາບການ (condition monitoring) ໃຫ້ບາດກ້າວທີ່ເປັນລະບົບ, ແຕ່ເຖິງແມ່ນວ່າຈະເປັນບັນທຶກງ່າຍໆໃນ Excel ຂອງຜົນການວັດແທກດ້ວຍເຄື່ອງ ballbar ແລະ ຄ່າກຳລັງຂອງ spindle drawbar ກໍຍັງສາມາດສ້າງເສັ້ນແນວໂນ້ມ (trend line) ທີ່ມີຄຸນຄ່າສູງຫຼາຍ ເຊິ່ງຈະບອກທ່ານຢ່າງຊັດເຈນວ່າເວລາໃດທີ່ຄວນຈັດຕັ້ງການແກ້ໄຂໃນເວລາທີ່ໄດ້ວາງແຜນໄວ້ລ່ວງໆ (planned shutdown) ແທນທີ່ຈະເຮັດໃນເວລາທີ່ກຳລັງຜະລິດຢ່າງເຕັມທີ່ (hot production run).
ທັກສະຂອງຜູ້ປະຕິບັດງານ ແລະ ສະຕິປັນຍາທີ່ຢູ່ເບື້ອງຫຼັງຂອງການຄວບຄຸມ
ເຄື່ອງຈັກທີ່ແຂງແຮງທີ່ສຸດກໍຍັງຈະເປີດເຜີຍຄວາມບໍ່ໝື່ນໃຈເມື່ອຢູ່ໃນມືທີ່ບໍ່ຖືກຕ້ອງ. ການຂຽນໂປຣແກຣມເພື່ອໃຫ້ເຄື່ອງຈັກເຄື່ອນທີ່ໄວເກີນໄປ ຫຼື ຕັ້ງຄ່າໃຫ້ເກີນຂອບເຂດການຮັບນ້ຳໜັກຂອງເຄື່ອງຈັກເພື່ອໃຫ້ສຳເລັດຊິ້ນງານໃຫ້ທັນເວລາ ອາດເຮັດໃຫ້ສ່ວນປາກເຄື່ອງຈັກເສຍຮູບ ຫຼື ເຮັດໃຫ້ແກນເຄື່ອງຈັກເສື່ອມເສຍໄດ້ຢ່າງຖາວອນ. ຄວາມແຕກຕ່າງລະຫວ່າງຜູ້ປະຕິບັດທີ່ເຂົ້າໃຈຄວາມເຄື່ອນເຄື່ອນຂອງຕາຕະລາງໜັກກັບຜູ້ປະຕິບັດທີ່ພຽງແຕ່ກົດປຸ່ມສີຂຽວ ມັກຈະສົ່ງຜົນໃຫ້ຄວາມຖືກຕ້ອງຂອງເຄື່ອງຈັກຫຼຸດລົງເຖິງຫ້າປີ. ລ້ານທີ່ມີມຸມມອງໄไกลຈະລົງທຶນໃນການຝຶກອົບຮົມຢ່າງລະອຽດ ເຊິ່ງເກີນກວ່າການໃຊ້ງານພື້ນຖານເທົ່ານັ້ນ. ພວກເຂົາຝຶກໃຫ້ພະນັກງານອ່ານຄ່າການຮັບນ້ຳໜັກຂອງເຄື່ອງຂັບເຄື່ອນ, ຮູ້ສຶກການສັ່ນໄຫວທີ່ບໍ່ປົກກະຕິຜ່ານພື້ນ, ແລະ ເຂົ້າໃຈວ່າສຽງທີ່ເກີດຂື້ນເວລາປ່ຽນເຄື່ອງມືນັ້ນຄວນເປັນແບບໃດ. ຜູ້ຈັດການເຄື່ອງຈັກຄົນໜຶ່ງເຄີຍເລົ່າວ່າ ຊ່າງເຄື່ອງຈັກໜຸ່ມຄົນໜຶ່ງໄດ້ສັງເກດເຫັນການເຮັດວຽກທີ່ບໍ່ລຽບລ້ອຍຂອງລະບົບຈັບ-ປ່ອຍເຄື່ອງມື ແລ້ວທັນທີທີ່ຢຸດການຜະລິດ. ບັນຫາດັ່ງກ່າວເກີດຈາກສາຍສະແຕນເລດທີ່ເສື່ອມຄຸນນະພາບຢູ່ໃນສ່ວນດຶງຂອງເຄື່ອງຈັກ. ການຄົ້ນພົບບັນຫານີ້ກ່ອນທີ່ມັນຈະເສີຍຫາຍຢ່າງສົມບູນ ໄດ້ຊ່ວຍປ້ອງກັນສ່ວນປາກເຄື່ອງຈັກ, ຕົວຈັບເຄື່ອງມື ແລະ ຊິ້ນງານໄວ້ໄດ້ ໂດຍການຊ່ວຍປະຢັດຄ່າໃຊ້ຈ່າຍທີ່ອາດຈະເຖິງຫຼາຍພັນດອລ໌ ແລະ ປ້ອງກັນການຢຸດເຄື່ອງຈັກເປັນເວລາສອງອາທິດ. ຄວາມລະມັດລະວັງຂອງມະນຸດ ຮ່ວມກັບຄຸນສົມບັດການຄວບຄຸມເຊັ່ນ: ການປັບອັດຕາການປ້ອນຢ່າງອັດຕະໂນມັດຕາມການຮັບນ້ຳໜັກຂອງເຄື່ອງຈັກ ສ້າງເປັນຊັ້ນການປ້ອງກັນທີ່ບໍ່ມີສິ່ງໃດເທົ່າກັບເຫຼັກຈະສາມາດໃຫ້ໄດ້.
ແຜ່ນສ່ວນປະກອບຕົ້ນສະຫຼາດ ແລະ ການຮັບປະກັນຈາກໂຮງງານທີ່ເພີ່ມຄວາມຍືນຍາວ
ເມື່ອການບໍລິການຂອງແກນຫຼືການປ່ຽນໄຟວ໌ທີ່ຄຸມຢູ່ເທິງແກນເກີດເຖິງຈຸດທີ່ຕ້ອງການ, ການເລືອກໃຊ້ຊິ້ນສ່ວນທີ່ຖືກກວ່າແຕ່ມີຮູບຮ່າງຄືກັນກັບຕົ້ນສະບັບເປັນສິ່ງທີ່ດຶງດູດຫຼາຍ. ແຕ່ການປັບຄ່າຂະໜາດ, ຂໍ້ກຳນົດການປັບຄວາມຮ້ອນ, ແລະສູດຂອງວັດສະດຸທີ່ໃຊ້ປິດຜົນມັກຈະແຕກຕ່າງກັນຢ່າງບໍ່ເດັ່ນຊັດ. ຜູ້ສະໜອງຊິ້ນສ່ວນລົດໄດ້ຮຽນຮູ້ບົດຮຽນນີ້ຢ່າງເຈັບปวดເມື່ອພວກເຂົາຕິດຕັ້ງລູກປືນແຖວເສັ້ນຊື່ (linear rail bearings) ທີ່ຜະລິດໂດຍບໍລິສັດອື່ນ ແຕ່ອ້າງວ່າເທົ່າທຽບກັບຊິ້ນສ່ວນຕົ້ນສະບັບໄດ້. ລູກປືນທີ່ປ່ຽນໃໝ່ມີຄ່າ preload ໃນລະດັບທີ່ຕ່ຳກວ່າເລັກນ້ອຍ, ແລະພາຍໃນເວລາສີ່ເດືອນ ຄວາມຖືກຕ້ອງໃນການຈັດຕັ້ງຕຳແໜ່ງຄືນໃໝ່ (positioning repeatability) ຂອງແກນດັ່ງກ່າວເລີ່ມເສື່ອມຄຸນນະພາບຈົນເຖິງຂັ້ນທີ່ສົ່ງຜົນຕໍ່ດັດຊະນີຄວາມສາມາດ (capability indices) ຂອງຊິ້ນສ່ວນພາກສ່ວນການບັງຄັບທິດທາງ (steering component). ຊິ້ນສ່ວນຕົ້ນສະບັບທີ່ຜະລິດໂດຍຜູ້ຜະລິດເຄື່ອງຈັກນັ້ນຮັກສາເອກະລັກການອອກແບບຕົ້ນສະບັບໄວ້ຢ່າງເຕັມທີ່, ແລະໂຮງງານຜະລິດກໍສາມາດໃຫ້ຄຳແນະນຳທີ່ຖືກຕ້ອງກ່ຽວກັບຂັ້ນຕອນການຕິດຕັ້ງເພື່ອໃຫ້ການປ່ຽນລູກປືນບໍ່ເກີດຂໍ້ຜິດພາດໃໝ່ໃນການຈັດຕຳແໜ່ງ. ນອກຈາກຊິ້ນສ່ວນສຳຮອງແລ້ວ, ທີມງານບໍລິການແລະທີມງານຊ່ວຍເຫຼືອດ້ານການນຳໃຊ້ທີ່ມີຄວາມໄວວ່ອງໄວ ແລະເຂົ້າໃຈສະຖາປັດຕະຍາການຄວບຄຸມຂອງເຄື່ອງຈັກຢ່າງເລິກເຊິ່ງ ສາມາດວິເຄາະບັນຫາໄດ້ຈາກໄລຍະໄກ (remote diagnosis), ເຊິ່ງເກືອບເຖິງຈະແກ້ໄຂບັນຫາການເຕືອນ (alarm issue) ຜ່ານການໂທຮູບພາບ (video call) ໄດ້ໂດຍບໍ່ຕ້ອງຢຸດການຜະລິດເປັນເວລາໜຶ່ງວັນ. ຖ້າມີເຄືອຂ່າຍການສະໜັບສະໜູນແບບນີ້, ການຊື້ເຄື່ອງຈັກຈະບໍ່ແມ່ນພຽງແຕ່ການຊື້ຂາຍທຳມະດາ ແຕ່ເປັນການຮ່ວມມືທີ່ເຮັດວຽກໄດ້ຢ່າງຕໍ່ເນື່ອງ.
ການສ້າງຄວາມອົດທົນໃຫ້ແກ່ເຄື່ອງຈັກຕັ້ງແຕ່ເລີ່ມຕົ້ນ
ການດູແລທີ່ເຂັ້ມງວດທີ່ສຸດໃນໂລກກໍບໍ່ສາມາດເຮັດຫຍັງໄດ້ຫຼາຍນັກ ຖ້າເຄື່ອງຈັກເອງບໍ່ໄດ້ຖືກອອກແບບມາເພື່ອໃຊ້ງານໄດ້ຢືນຍາວ. ນີ້ແມ່ນຈຸດທີ່ປີລະສາດການຜະລິດຂອງຜູ້ຜະລິດເຊັ່ນ ເມັງຈີ ເຮັດໃຫ້ເກີດຄວາມແຕກຕ່າງຢ່າງຈິງຈັງ. ເມັງຈີ ອອກແບບສູນການເຮັດວຽກແນວຕັ້ງ ແລະ ແນວນອນຂອງຕົນດ້ວຍການຫຼໍ່ທີ່ມີແຖວເສີມທີ່ໜາແໜ້ນ ແລ້ວຈຶ່ງປົບປຸງຄວາມເຄັ່ງຕົວຂອງວັດຖຸດ້ວຍຄວາມຮ້ອນ ແລະ ຈຶ່ງນຳໄປຕັດແຕ່ງຢ່າງແນ່ນອນດ້ວຍເຄື່ອງຕັດແບບປ້ອມ (portal mills) ເຊິ່ງຂະບວນການນີ້ຊ່ວຍຮັກສາຄວາມສະຖຽນຂອງຮູບຮ່າງໃນໄລຍະຍາວ. ສາຍການສະໜອງຂອງເມັງຈີ ໄດ້ຖືກຈັດຕັ້ງຢ່າງດີເພື່ອຮັກສາສ່ວນປະກອບທີ່ສຳຄັນເຊັ່ນ: ແທ່ງເຄື່ອງປັ່ນ (spindle cartridges), ລະບົບເກີບເລືອນ (ballscrew assemblies), ແລະ ລະບົບຂັບເຄື່ອນເຊີໂວ (servo drives) ຈາກຜູ້ສະໜອງທົ່ວໂລກທີ່ເປັນທີ່ຮູ້ຈັກດີ ໃຫ້ຢູ່ໃນສະຕັອກຢ່າງຕໍ່ເນື່ອງ, ເພື່ອບໍ່ໃຫ້ການປ່ຽນແທນສ່ວນປະກອບເຮັດໃຫ້ເກີດການຢຸດເຄື່ອງເປັນເວລາຫຼາຍເດືອນ. ເມັງຈີ ຍັງໃຫ້ບໍລິການຕິດຕັ້ງ ແລະ ປັບຕັ້ງເຄື່ອງຈັກທີ່ສະຖານທີ່ (on-site commissioning support) ທີ່ປະກອບດ້ວຍການປັບຄວາມຖືກຕ້ອງດ້ວຍເຄື່ອງລາເຊີ (laser calibration) ແລະ ການທົດສອບຄວາມກ້າວກ້າວເປັນວົງກົມດ້ວຍເຄື່ອງ ballbar (ballbar circularity test) ກ່ອນທີ່ເຄື່ອງຈັກຈະເລີ່ມຜະລິດຊີ້ນສ່ວນຈິງໃດໆ. ການເລີ່ມຕົ້ນການໃຊ້ງານທີ່ໄດ້ຮັບການຮັບປະກັນຈາກໂຮງງານຜະລິດ ແລະ ການດູແລທີ່ມີລະບົບ ແມ່ນສິ່ງທີ່ປ່ຽນເຄື່ອງຈັກ CNC ທີ່ຜະລິດໃນຈີນ ໃຫ້ເປັນສິນຊັບທີ່ໃຊ້ໃນການຜະລິດໄດ້ຫຼາຍທົດສະວັດ. ເມື່ອເປົ້າໝາຍແມ່ນຄວາມຍືນຍາວ, ການເລືອກຜູ້ຜະລິດທີ່ຖືວ່າທຸກການຫຼໍ່, ທຸກທີ່ກັນນ້ຳ (way wiper), ແລະ ທຸກແຖວຂອງລະຫັດຄຳສັ່ງ (ladder logic) ແມ່ນການຮັບປະກັນໃນໄລຍະຍາວ ກໍມີຄວາມສຳຄັນເທົ່າກັບບັນຊີການດູແລໃດໆ.
ບົດສາລະບານ
- ພື້ນຖານການຕິດຕັ້ງທີ່ກຳນົດທຸກສິ່ງທຸກຢ່າງທີ່ຕາມມາ
- ການລ່ຽນນ້ຳມັນ ແລະ ການຮັກສາຄວາມສະອາດຂອງນ້ຳເຢັນເປັນວິນໄຍທີ່ຕ້ອງປະຕິບັດທຸກວັນ
- ການບໍາຮັກສາທີ່ຄາດການໄວ້ລ່ວງໆ ແທນທີ່ຈະເປັນການແກ້ໄຂບັນຫາຢ່າງເປັນການດ່ວນ
- ທັກສະຂອງຜູ້ປະຕິບັດງານ ແລະ ສະຕິປັນຍາທີ່ຢູ່ເບື້ອງຫຼັງຂອງການຄວບຄຸມ
- ແຜ່ນສ່ວນປະກອບຕົ້ນສະຫຼາດ ແລະ ການຮັບປະກັນຈາກໂຮງງານທີ່ເພີ່ມຄວາມຍືນຍາວ
- ການສ້າງຄວາມອົດທົນໃຫ້ແກ່ເຄື່ອງຈັກຕັ້ງແຕ່ເລີ່ມຕົ້ນ