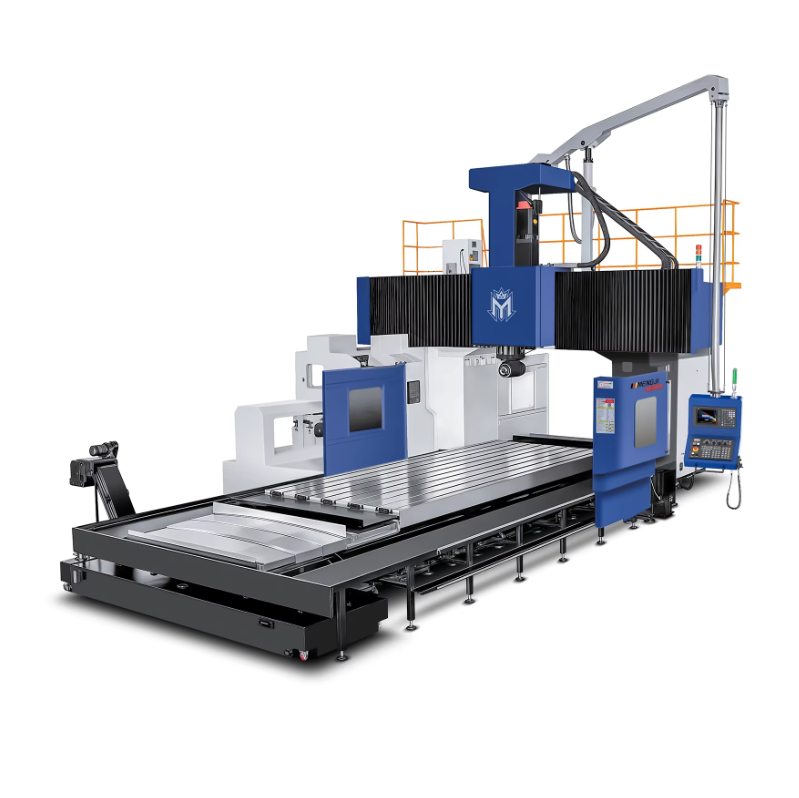
Her Şeyi Belirleyen Kurulum Altyapısı
Uzun ömür, daha sonra eklenebilecek bir özellik değildir. Makine temel üzerine yerleştirildiği andan itibaren başlar. Ağır dökme demir bir yatak, sağlam ve düz bir sabitleme noktasına ihtiyaç duyar; doğrusal kılavuz rayların lazerle doğru hizalanması gibi temel adımların atlanması, makinenin binlerce çevrim boyunca giderek artacak geometrik hatalara neden olur. Bir dişli kutusu muhafazası atölyesindeki tesis mühendisliği ekibi, temel çiziminde belirtilenden biraz daha ince bir beton tabana monte edilen dikey freze tezgâhının ne sonuçlara yol açtığını anlatmıştır. Altı ay içinde sütun dikliği bozulmuş, yatakların delik eksenleri teknik şartnamenin dışına çıkmıştır; bu altı ayda yapılan revizyon maliyeti, makine üreticisinin temel şemasına tam olarak uygun şekilde yapılan orijinal montaj maliyetinden daha fazla olmuştur. ISO 230 serisi standartlar — özellikle yüksüz durumda ve son işlem koşullarında geometrik doğruluğu ele alan kısmı — seviye, doğruluk ve diklik açısından net referans değerler sunar; bunlara her montaj ekibi ulaşmalıdır. Tecrübeli servis mühendisleri ayrıca, atölye içi ortam sıcaklığındaki dalgalanmaların uzun bir yatağı birkaç yüzde milimetreye kadar bükmesine neden olabileceğini vurgularlar; bu nedenle makinenin kapıların veya doğrudan güneş ışığının etkilediği bölgelerden uzakta yerleştirilmesi ve bir top çubuğu (ballbar) testi yapılmasından önce döküm parçanın en az yirmi dört saat süreyle termal olarak dengeye gelmesi, uzun vadeli verimlilik açısından basit ama etkili bir uygulamadır.
Günlük Disiplin Olarak Yağlama ve Soğutma Sıvısı Hijyeni
Yağlama sistemine iyi bakarsanız, makine de size iyi bakar. Bu, bir atölye atasözü gibi görünse de saha verileri bunu destekliyor. Beklenmedik iş mili rulman arızalarının ve bilyalı vida yüzeyinde çukurlaşma sorunlarının çoğu, kirlenmiş yağlayıcı, düşük yağ seviyesi veya yüksek devirde merkezkaç kuvveti altında ayrılan yanlış yağlayıcı kalınlaştırıcısına dayanıyor. Yüksek hızda bitirme işlemleri yapan bir kalıp ve döküm atölyesi, genel amaçlı lityum yağlayıcıdan yüksek hızlı iş milleri için belirtilen sentetik poliürea yağlayıcıya geçiş yaparak rulman ömrünü yaklaşık 8000 saatten 14000 saatin çok üzerine çıkardı. Bu tek değişiklik, üç yıl içinde iki adet iş mili tamiri tasarrufu sağladı. Soğutma sıvısı konsantrasyonu da aynı derecede kritik. Her vardiyaya başlarken bir refraktometre ile yapılan kontrol otuz saniye sürer; ancak önerilen konsantrasyon aralığının altına düşen bir soğutma sıvısı karışımı, kayar yüzeyleri ve hassas taşlanmış yüzeyleri aşındıran bakteriyel üreme ortamı oluşturur. Bazı üreticiler, kayar yüzey yağlama basıncı düştüğünde alarm veren otomatik yağlama izleme sistemleriyle makinelerini üretmeye başladılar; bu küçük sensör yalnızca yüzlerce felaket niteliğinde kayar yüzey sıkışmasını engelledi. Amerikan Makine Mühendisleri Derneği (ASME), takım tezgâhları yağlamasıyla ilgili en iyi uygulama yönergelerini yayınlamıştır ve bu yönergeleri titizlikle takip etmek, hareketli yüzeyler arasındaki ilişkiyi ‘bir öğütme’den ziyade ‘bir kayma’ya dönüştürür.
Tahmin Edici Bakım, Reaktif Kriz Yönetimi Üzerine
Çoğu atölye, bir gürültü, kötü yüzey kalitesi ya da alarm çıkana kadar harekete geçmez. O zamanlar hasar zaten başlamıştır. Koşul temelli bakım yaklaşımı bu durumu tam tersine çevirir. Her on iki ayda bir yapılan lazer interferometre kontrolü, bir bilyalı vida üzerinde yavaş yavaş artan bir adım hatasını, bu hatanın reddedilen bir parça üretmesine neden olmasından önce tespit edebilir. Elde tutulan ve tek bir acil servis çağrısından daha ucuz olan ivmeölçerlerle yapılan iş mili yatakları titreşim analizi, yatak yuvasında başlangıç aşamasındaki yüzey aşınmasını, henüz bir değiştirme işlemi değil de sadece bir parlatma çalışması olduğu sırada fark edebilir. Yatay işleme merkezlerinden oluşan bir hücreden sorumlu bir üretim müdürü, üç aylık titreşim eğilim takibi ile yıllık geri tepme parametresi güncellemelerini uyguladıktan sonra plansız durma süresinin yılda yedi günden bir günden az seviyeye düştüğünü belirtti. Bakım ekibi artık yangın söndürücü değil, süreç koruyucusu haline geldi. ISO 13374 gibi koşul izleme standartları yapısal bir çerçeve sunar; ancak bir ballbar testi sonucu ile iş mili çekme kuvveti ölçümlerinin basit bir Excel kaydı bile, size müdahaleyi planlı bir duruş sırasında değil, sıcak üretim süreci sırasında değil, tam olarak ne zaman planlamak gerektiğini gösteren değerli bir eğilim çizgisi oluşturur.
Operatör Becerisi ve Kontrollerin Arkasındaki Zeka
En sert makine tezgâhı bile yanlış ellerde kırılgan hale gelir. Bir köşeyi çok sıkı kesen bir hızlı ilerleme programlamak ya da bir parçanın teslim tarihinde geç kalması nedeniyle iş mili yük sınırlarını aşmak, iş milinin konik kısmında kalıcı çukurlar oluşturabilir veya bilyalı vida somununu uzatabilir. Ağır bir tabla üzerindeki ataleti anlayan bir operatör ile sadece yeşil butona basan bir operatör arasındaki fark, genellikle makinenin doğruluk ömründe beş yıllık bir fark olarak ortaya çıkar. İleri görüşlü atölyeler, temel kontrol navigasyonunu aşan ayrıntılı eğitimlere yatırım yapar. Çalışanlarına servo yük göstergelerini okumayı, zemin üzerinden hissedilen alışılmadık titreşimleri ayırt etmeyi ve normal bir takım değişimi sesinin nasıl olması gerektiğini öğretirler. Bir atölye şefi, genç bir tornacıyı hatırlar: Bu kişi, takım sıkma-bırakma döngüsündeki küçük bir takılma fark etmiş ve işi hemen durdurmuştur. Sorun, iş milinin çekme çubuğundaki zayıflayan Belleville yay yığınından kaynaklanmaktadır. Arızanın tamamen gelişmeden önce fark edilmesi, iş milinin konik kısmını, takım tutucuyu ve iş parçasını kurtarmıştır; bu onarım binlerce dolar maliyetli olabilirdi ve makineyi iki hafta boyunca üretimden çıkarmış olabilirdi. İnsan dikkatliliği, iş mili yüküne göre uyarlanabilir ilerleme hızı aşırı yükleme gibi denetim özellikleriyle birleştiğinde, saf demirin sağlayamayacağı bir koruma katmanı oluşturur.
Yıllar Ekleyen Orijinal Yedek Parçalar ve Fabrika Desteği
Bir mil karteri nihayetinde bakım gerektirdiğinde veya bir kapak sileceği aşındığında, görünüşte aynı olan daha ucuz bir alternatif parça temin etme eğilimi güçlüdür. Ancak boyutsal uyumlar, ısıl işlem özellikleri ve conta bileşenleri genellikle ince farklar gösterir. Bir otomotiv parçaları tedarikçisi, orijinal ekipmana eşdeğer olduğu iddia edilen ikinci el doğrusal ray yataklarını takarak bu gerçeği acı bir şekilde öğrendi. Yerine takılan yatakların ön yük sınıfı biraz daha düşüktü ve dört ay içinde bu eksende konumlandırma tekrarlanabilirliği, bir direksiyon parçası üzerinde sınırda yetkinlik indeksleri oluşturacak kadar bozuldu. Makine üreticisinin orijinal parçaları, orijinal mühendislik amacını taşır ve fabrika, bir yatak değişimi sırasında yeni bir hizalama hatası oluşmaması için doğru montaj prosedürleriyle ilgili tavsiyede bulunabilir. Yedek parçaların ötesinde, makinenin kontrol mimarisini anlayan, hızlı tepki veren yerel bir servis ve uygulama ekibi, sorunları uzaktan teşhis edebilir; çoğu zaman bir alarm sorununu makineyi bir gün üretimden çıkararak değil, bir video görüşmesiyle çözebilir. Bu tür bir destek ağı, bir makine satın alımını sürdürülen bir ortaklığa dönüştürür.
Makinenin Dayanıklılığını Başlangıçtan İtibaren İnşa Etmek
Dünyadaki tüm bakım disiplini, makine kendisi uzun ömürlülüğe yönelik tasarlanmamışsa çok fazla şey yapamaz. İşte burada Mengji gibi bir üreticinin üretim felsefesi somut bir fark yaratır. Mengji, dikey ve yatay işleyici merkezlerini, yoğun şekilde kabartmalı dökümlerden tasarlar; bu dökümler gerilim giderme işleminden geçirildikten sonra portal freze tezgâhlarında hassas işlenir — bu süreç, uzun vadeli geometrik kararlılığı sabitler. Kritik bileşenler olan spindle kasetleri, bilyalı vida grupları ve servo sürücüler gibi parçalar için Mengji, kurulmuş küresel tedarikçilerden alınan ürünlerin sürekli stokta tutulmasını sağlayacak şekilde tedarik zincirini düzenlemiştir; böylece bir yedek parça temini, aylar süren duruşlara neden olmaz. Mengji ayrıca makinenin üretim parçası işleyebilmesinden önce tam lazer kalibrasyonu ve top çubuğu dairesellik testi de dahil olmak üzere saha destekli devreye alma hizmeti sunar. Bu tür fabrika destekli başlangıç ile yapılandırılmış bakımın birleşimi, Çin’de üretilen bir CNC takım tezgâhını on yıllar boyu üretim varlığına dönüştürür. Uzun ömürlülük hedeflendiğinde, her dökümü, her silme fırçasını ve her basamak mantığı (ladder logic) satırını uzun vadeli bir taahhüt olarak gören bir üretici seçmek, herhangi bir bakım kontrol listesinden daha önemlidir.
İçindekiler Tablosu
- Her Şeyi Belirleyen Kurulum Altyapısı
- Günlük Disiplin Olarak Yağlama ve Soğutma Sıvısı Hijyeni
- Tahmin Edici Bakım, Reaktif Kriz Yönetimi Üzerine
- Operatör Becerisi ve Kontrollerin Arkasındaki Zeka
- Yıllar Ekleyen Orijinal Yedek Parçalar ve Fabrika Desteği
- Makinenin Dayanıklılığını Başlangıçtan İtibaren İnşa Etmek