Монтажная база, от которой зависит всё остальное
Продолжительность службы — это не то, что можно добавить позже. Она начинается в тот момент, когда станок устанавливается на фундамент. Тяжёлая чугунная станина требует прочной и горизонтальной опоры; спешная установка без лазерной юстировки направляющих линейных путей «закрепит» геометрические погрешности, которые будут только нарастать по мере выполнения тысяч циклов работы. Инженерная группа завода, производящего картеры редукторов, рассказала о случае переноса вертикального обрабатывающего центра на бетонную площадку, толщина которой была немного меньше, чем указано в проекте фундамента. В течение шести месяцев перпендикулярность стойки отклонилась настолько, что соосность отверстий под подшипники вышла за пределы допуска; при этом затраты на переделку за этот полугодовой период превысили стоимость первоначальной установки, выполненной строго по чертежу изготовителя станка. Серия стандартов ISO 230, особенно её часть, регламентирующая геометрическую точность как в холостом режиме, так и при финишной обработке, задаёт чёткие эталонные значения для горизонтальности, прямолинейности и перпендикулярности — параметры, которых любая монтажная бригада обязана достичь. Опытные инженеры по сервисному обслуживанию также подчёркивают, что колебания температуры окружающей среды внутри цеха могут вызвать изгиб длинной станины на несколько сотых миллиметра; поэтому размещение станка вдали от ворот и прямых солнечных лучей, а также термическая стабилизация литой станины в течение как минимум двадцати четырёх часов до проведения теста шарикового барометра — это просто разумная практика, окупаемость которой сохраняется на протяжении десятилетий.
Смазка и гигиена охлаждающей жидкости как ежедневная дисциплина
Если вы заботитесь о системе смазки, машина будет заботиться о вас. Это звучит как девиз мастерской, однако данные с производства это подтверждают. Большинство неожиданных отказов шпиндельных подшипников и проблем с питтингом шарико-винтовых пар связаны с загрязнённой смазкой, низким уровнем масла или использованием неподходящего загустителя смазки, который расслаивается под действием центробежных сил при высоких оборотах. На предприятии по производству штампов и форм, выполняющем высокоскоростную финишную обработку, было установлено, что замена универсальной литиевой смазки на синтетическую полиуреевую смазку, специально предназначенную для высокоскоростных шпинделей, увеличила ресурс подшипников с примерно 8000 до более чем 14000 часов. Эта единственная мера позволила избежать двух капитальных ремонтов шпинделей в течение трёх лет. Концентрация СОЖ не менее критична. Проверка концентрации рефрактометром в начале каждой смены занимает всего тридцать секунд, однако снижение концентрации СОЖ ниже рекомендованного диапазона способствует размножению бактерий, вызывающих коррозию защитных кожухов и прецизионно обработанных поверхностей. Некоторые производители теперь оснащают станки автоматической системой контроля смазки, которая подаёт сигнал тревоги при падении давления смазки направляющих; один лишь этот небольшой датчик предотвратил десятки катастрофических заклиниваний суппортов. Американское общество инженеров-механиков (ASME) публикует руководства по передовым методам смазки станков, и строгое соблюдение этих рекомендаций обеспечивает взаимодействие движущихся поверхностей скорее в режиме скольжения, чем трения.
Прогнозирующее техническое обслуживание вместо реагирования на аварии
Большинство цехов ждут появления шума, плохого качества поверхности или срабатывания сигнала тревоги, прежде чем предпринимать какие-либо действия. К этому моменту повреждение уже началось. Подход к техническому обслуживанию, основанный на состоянии оборудования, полностью меняет эту логику. Проверка интерферометром с лазерным лучом каждые двенадцать месяцев позволяет выявить постепенное увеличение погрешности шага в шарико-винтовой паре до того, как она приведёт к браку детали. Анализ вибрации подшипников шпинделя с помощью ручных акселерометров — стоимость которых ниже стоимости одного экстренного выезда сервисной бригады — позволяет обнаружить начальную стадию выкрашивания дорожки качения тогда, когда достаточно лишь полировки, а не замены узла. Один руководитель производства, отвечающий за группу горизонтальных обрабатывающих центров, отметил, что после внедрения ежеквартального анализа вибрационных трендов и ежегодного обновления параметров люфта время незапланированных простоев сократилось с семи дней в год до менее чем одного дня. Команда технического обслуживания перестала быть «пожарными» и превратилась в «хранителей производственного процесса». Стандарты, такие как ISO 13374 по мониторингу состояния, предоставляют структурированную методологию, однако даже простой журнал в Excel с результатами испытаний шариковой рейки и измерениями усилия зажима шпинделя формирует чрезвычайно ценный тренд, который точно указывает, когда следует запланировать профилактическое вмешательство — в период планового простоя, а не во время интенсивного производственного цикла.
Навыки оператора и интеллект, заложенный в систему управления
Даже самый прочный станок становится хрупким в неправильных руках. Программирование быстрого перемещения с чрезмерно острым поворотом или превышение пределов нагрузки шпинделя из-за задержки обработки детали могут необратимо повредить конус шпинделя или растянуть гайку шарико-винтовой пары. Разница между оператором, понимающим инерцию тяжёлого стола, и тем, кто просто нажимает зелёную кнопку, зачастую проявляется в пятилетней разнице срока службы точности станка. Перспективные цеха инвестируют в подробное обучение, выходящее за рамки базового освоения панели управления. Они учат персонал считывать показания амперметров сервоприводов, ощущать необычную вибрацию через пол и различать нормальный звук смены инструмента. Руководитель одного из цехов вспоминал, как молодой фрезеровщик заметил лёгкий сбой в цикле зажима/разжима инструмента и немедленно приостановил работу. Проблема оказалась в ослаблении пакета пружин Бельвиля в затяжном устройстве шпинделя. Обнаружение неисправности до её полного отказа позволило сохранить конус шпинделя, инструментальный патрон и обрабатываемую деталь — ремонт, который мог бы стоить тысяч долларов и вывести станок из строя на две недели. Человеческая внимательность в сочетании с функциями управления, такими как адаптивное изменение подачи в зависимости от нагрузки шпинделя, создаёт защитный барьер, который невозможно обеспечить одним лишь массивным корпусом станка.
Оригинальные запасные части и заводская поддержка, которые продлевают срок службы на годы
Когда патронный шпиндель в конечном итоге требует обслуживания или изнашивается уплотнительный скребок крышки, возникает сильное искушение приобрести более дешевую альтернативу, внешне идентичную оригиналу. Однако посадочные размеры, параметры термообработки и состав уплотнительных компаундов зачастую отличаются едва заметно. Один из автокомпонентных поставщиков убедился в этом на собственном горьком опыте: он установил неоригинальные линейные направляющие подшипники, которые якобы соответствовали оригинальному оборудованию. Заменённые подшипники имели немного более низкий класс предварительного натяга, и уже через четыре месяца точность повторяемости позиционирования по этой оси ухудшилась настолько, что индексы способности обработки рулевого компонента оказались на грани допустимых значений. Оригинальные комплектующие от производителя станка сохраняют первоначальный инженерный замысел, а завод-изготовитель может предоставить рекомендации по правильной процедуре монтажа, чтобы замена подшипника не привела к новой ошибке выравнивания. Помимо запасных частей, оперативная местная сервисная и прикладная команда, хорошо знакомая с архитектурой управления станком, способна удалённо диагностировать неисправности — зачастую решая проблему с аварийным сигналом в ходе видеозвонка, а не выводя станок из эксплуатации на целый день. Такая система поддержки превращает покупку станка в долгосрочное партнёрство.
Повышение выносливости машины с самого начала
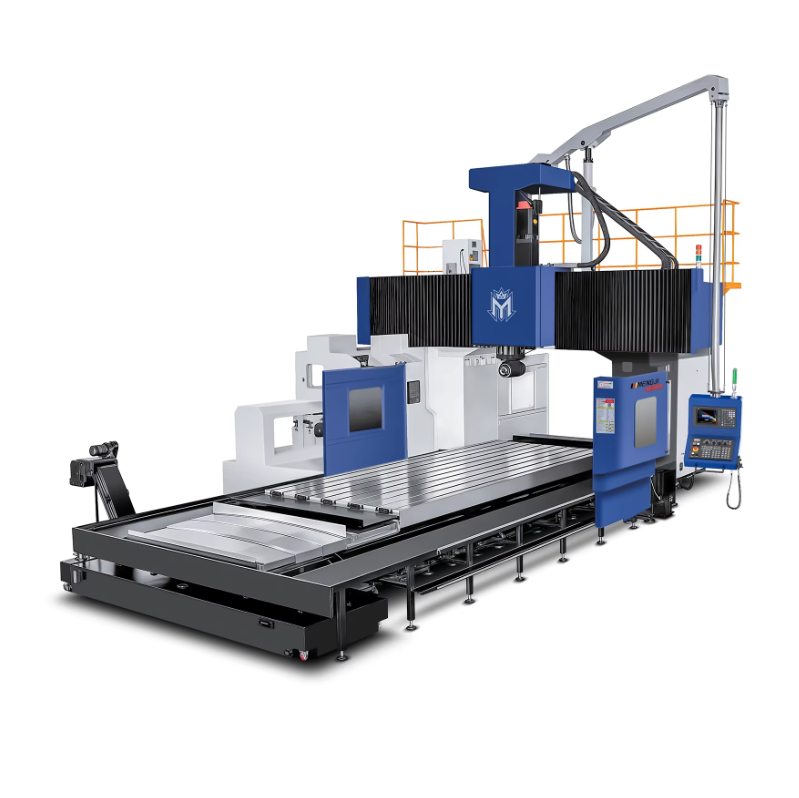
Все дисциплинарные меры по техническому обслуживанию в мире не способны компенсировать изначальный недостаток конструкции станка, если он изначально не был спроектирован для длительной эксплуатации. Именно здесь философия производства таких производителей, как Mengji, оказывает ощутимое влияние. Компания Mengji проектирует свои вертикальные и горизонтальные обрабатывающие центры с использованием массивных литых оснований с усиленным рёберным каркасом, подвергнутых снятию остаточных напряжений, а затем высокоточной обработки на порталных фрезерных станках — такая последовательность обеспечивает стабильность геометрических параметров в течение длительного времени. Цепочка поставок Mengji выстроена таким образом, чтобы критически важные компоненты — такие как шпиндельные узлы, шарико-винтовые пары и сервоприводы — от проверенных мировых поставщиков всегда находились в наличии, что исключает простои на месяцы из-за ожидания запасных частей. Кроме того, Mengji предоставляет поддержку при пусконаладке непосредственно на месте: перед началом обработки первой производственной детали выполняется полная лазерная калибровка и тест на круговую точность с использованием шарикового барометра. Такой заводской старт, подкреплённый структурированным техническим обслуживанием, превращает станок с ЧПУ, произведённый в Китае, в актив производственной линии, служащий десятилетиями. Когда главной целью является долговечность, выбор производителя, который рассматривает каждую литую деталь, каждый уплотнительный скребок и каждую строку лестничной логики как обязательство на долгие годы, столь же важно, как и любой чек-лист технического обслуживания.
Содержание
- Монтажная база, от которой зависит всё остальное
- Смазка и гигиена охлаждающей жидкости как ежедневная дисциплина
- Прогнозирующее техническое обслуживание вместо реагирования на аварии
- Навыки оператора и интеллект, заложенный в систему управления
- Оригинальные запасные части и заводская поддержка, которые продлевают срок службы на годы
- Повышение выносливости машины с самого начала