すべてを左右する設置の基礎工事
耐久性は後から付け加えるものではありません。機械を基礎の上に据え付けた瞬間から、その道が決まります。重量級の鋳鉄製ベッドには、堅固で水平なアンカーポイントが必要です。直線ガイドウェイのレーザーによる正確なアライメントを省略した rushed(急ごしらえの)据付では、幾何学的誤差が初期段階から「焼き込まれ」、機械が数千サイクルを経るにつれてその誤差はさらに拡大します。あるギアボックスハウジング専門工場のプラントエンジニアチームが、据付時に基礎図面で指定された厚さよりわずかに薄いパッドの上に垂直マシニングセンターを設置した際の事例を教えてくれました。設置から6か月後、コラムの直角度が大きくずれ、ベアリング穴の同軸度が仕様から外れてしまいました。この半年間に発生した再加工費用は、当初、機械メーカーが提示した基礎図面通りに正しく据付けるのにかかる費用を上回りました。ISO 230シリーズ、特に無負荷時および仕上げ加工時の幾何学的精度に関する規格は、水平度・直線度・直角度について明確な基準値を示しており、据付作業者は必ずこれを満たすべきものです。また、経験豊富なサービスエンジニアは、工場内の周囲温度の変動が長尺ベッドを数百分のミリメートル単位で歪ませ得ることを強調しています。そのため、ドアや直射日光の影響を受けにくい場所に機械を配置し、ボールバー試験を実施する少なくとも24時間前から鋳物部品を室温に十分馴染ませて熱的安定を図ることは、数十年にわたって効果を発揮する基本的な良習慣です。
潤滑・冷却液の清浄管理を日常の習慣に
潤滑システムを適切に管理すれば、機械があなたを守ってくれます。一見、作業場の標語のように聞こえますが、実際の現場データがこれを裏付けています。予期せぬ主軸ベアリングの故障やボールねじのピッティング現象の多くは、汚染されたグリース、油量不足、あるいは高回転時に遠心力で分離してしまう不適切なグリース増稠剤に起因しています。金型・ダイ加工専門の工場では、高速仕上げ加工を実施する際に、汎用リチウム系グリースから、高速主軸専用に指定された合成ポリウレア系グリースに切り替えたところ、ベアリング寿命が約8,000時間から14,000時間を大幅に上回るまで延長されました。この単一の変更により、3年間で主軸の修理を2回も回避できました。冷却液の濃度も同様に重要です。毎シフト開始時の屈折計による簡易チェックはわずか30秒で済みますが、推奨濃度範囲を下回った冷却液は細菌の増殖を招き、カバープレートや精密研削面の腐食を引き起こします。一部のメーカーでは、すでに機械本体に自動潤滑監視システムを組み込み、ガイドウェイへの給油圧力低下を検知すると警報を発するようになっています。この小さなセンサーひとつで、多数の重大なスライド固着事故を未然に防いでいます。米国機械学会(ASME)は工作機械の潤滑に関するベストプラクティス指針を公表しており、これを厳密に遵守することで、可動部同士の接触状態は「摩耗」ではなく「滑り」に近い状態を維持できます。
反応的な対応から予知保全へ
多くの工場では、異音がする、表面仕上げが悪くなる、あるいはアラームが鳴るのを待ってから対応します。しかし、その時点ではすでに不具合は進行しています。状態監視に基づく保守(CBM)は、この従来の発想を逆転させます。例えば、レーザー干渉計による12か月ごとの検査で、ボールねじのピッチ誤差のわずかな増加を早期に検出し、不良品の発生を未然に防ぐことができます。また、手持ち式加速度センサー(緊急出張サービス1回分より安い価格)を用いた主軸ベアリングの振動解析により、レースウェイの初期段階の剥離(スパリング)を、まだ研磨で対応可能な段階で見つけられます——部品交換が必要になる前です。ある横形マシニングセンターのセルを統括する製造マネージャーは、四半期ごとの振動傾向管理と年1回のバックラッシュパラメーター更新を導入した結果、予期せぬダウンタイムが年間7日から1日未満にまで減少したと報告しています。保守チームはもはや「火消し」ではなく、「工程の守り手」へと役割を変化させました。ISO 13374のような状態監視に関する国際規格は体系的なフレームワークを提供しますが、たとえばボールバー測定結果やスピンドルドローバーフォースの数値を単純なExcelシートで記録・積み重ねていくだけでも、非常に貴重なトレンド曲線が得られます。これにより、繁忙期の生産中に慌てて対応するのではなく、計画停機中に適切なタイミングで保守作業を実施できるようになります。
操作者のスキルと、その操作系に備わる知能
最も頑丈な工作機械であっても、不適切な取り扱いを受ければ脆くなります。急送りのプログラムで角を切りすぎたり、部品の納期が遅れているからといって主軸負荷限界を無理にオーバーライドしたりすれば、主軸テーパーに永久的な傷がついたり、ボールネジのナットが伸びたりする恐れがあります。重いテーブルの慣性を理解しているオペレーターと、単に緑色のスタートボタンを押すだけのオペレーターとの違いは、機械の精度寿命に約5年の開きとして現れることがあります。先見の明のある工場では、基本的な操作盤の使い方を超えた、きめ細かな教育に投資しています。従業員にはサーボ負荷メーターの読み取り方、床を通じて伝わる異常な振動の感覚、そして正常な工具交換音がどんなものかを教えるのです。ある工場の監督が、若手の旋盤工が工具クランプ・アンクランプ動作の際にわずかな違和感(「ヒッカケ」)を察知し、直ちに加工を一時停止したことを思い出しました。その原因は、主軸ドローバー内のベレヴィルスプリングスタックの劣化でした。故障前にこれを発見できたことで、主軸テーパー、工具ホルダー、加工部品のすべてが守られました。この修理には数百万円の費用と2週間の機械停止期間が必要だったかもしれません。人間の注意力と、主軸負荷に基づくアダプティブフィードレートオーバーライドといった制御機能を組み合わせることで、鉄だけでは決して実現できない保護層が生まれるのです。
純正部品と工場保証で、車の寿命を延ばします
スピンドルカートリッジが最終的に保守を必要とする場合や、ウェイカバーウェイパーが摩耗した場合、見た目が全く同じで安価な代替品を調達しようとする誘惑は非常に強いものです。しかし、実際には寸法公差、熱処理仕様、シール材の配合などは、しばしばわずかに異なることがあります。ある自動車部品サプライヤーは、純正部品と同等であると宣伝されていた市販の直動ガイド用ベアリングを採用した結果、痛い目に遭いました。交換用ベアリングのプリロードクラスがわずかに低かったため、わずか4か月でステアリング部品の位置決め再現性が劣化し、工程能力指数(Cpk)が限界値付近まで低下してしまったのです。機械メーカーが提供する純正品には、当初の設計意図がそのまま反映されており、工場側が正しい取付け手順についても的確なアドバイスを行ってくれます。これにより、ベアリング交換時に新たなアライメント誤差を生じさせることを防げます。スペアパーツの供給にとどまらず、機械の制御アーキテクチャを深く理解した、迅速に対応可能な現地サービス・アプリケーションチームが存在すれば、遠隔診断も可能になります。たとえば、警報の原因をビデオ通話だけで特定・解決でき、機械を1日も稼働停止させる必要がなくなるケースも少なくありません。こうした包括的なサポート体制こそが、単なる機械の購入を、継続的なパートナーシップへと昇華させるのです。
機械に耐久性を最初から備えさせる
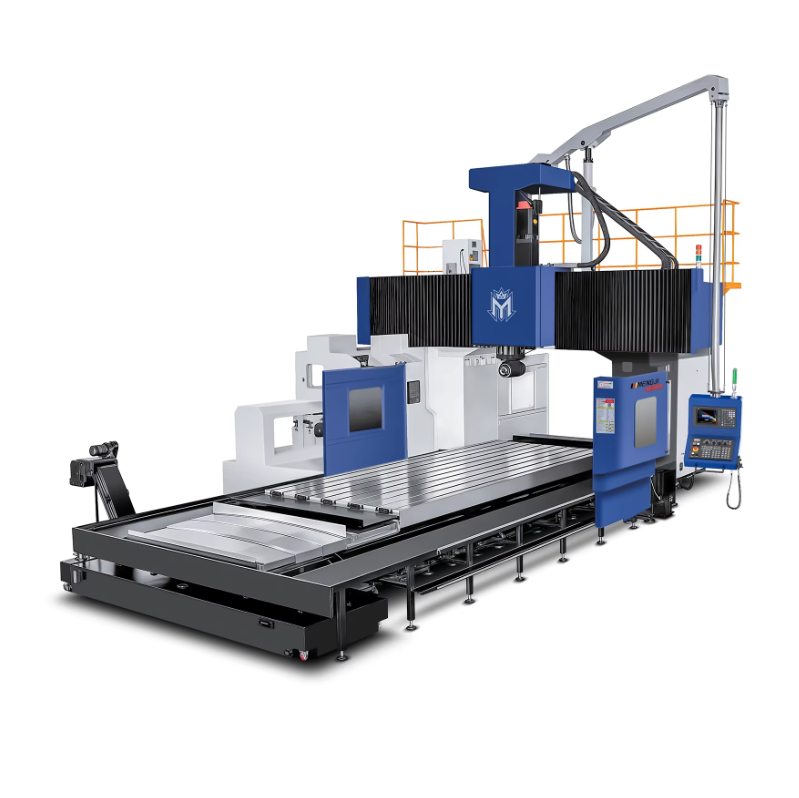
世界中の保守管理を完璧に行なったとしても、機械そのものが長寿命を前提に設計されていなければ、限界があります。こうした点で、モンジ社のようなメーカーの製造哲学が、実際に大きな差を生み出します。モンジ社は、立形および卧形マシニングセンターを、頑丈なリブ構造を備えた鋳物で設計しています。これらの鋳物は応力除去処理を施した後、ポータルミルによる高精度加工が行われ、長期にわたる幾何学的安定性を確保しています。また、主軸カートリッジ、ボールねじアセンブリ、サーボドライブといった重要部品については、世界的に定評のあるサプライヤーから調達し、常に在庫を確保するようサプライチェーンを整備しています。これにより、交換部品の入手に数か月も待たされるようなダウンタイムを防いでいます。さらにモンジ社は、据付時の現地立ち合いサポートも提供しており、量産部品の加工を開始する前に、レーザーによる全工程のキャリブレーションとボールバーによる円形度試験を実施します。こうした工場が全面的にバックアップする初期据付と、体系化された保守体制が相まって、中国製のCNC工作機械を、数十年にわたって活用できる生産資産へと昇華させるのです。機械の寿命を重視する際には、鋳物ひとつ、ワイヤーワイパーひとつ、ラダープログラムの一行一行に至るまで、すべてを長期的な約束として捉えるメーカーを選ぶことが、どんな保守チェックリストよりも重要です。