Основа за инсталиране, която определя всичко останало
Дълголетието не е нещо, което може да се добави по-късно. То започва в момента, в който машината се постави върху основата. Тежка чугунена основа изисква здрава и равна опорна точка, а бързата инсталация, при която се пропуска правилното лазерно подравняване на линейните водачи, „закрепва“ геометрични отклонения, които се усилват още повече при хилядите цикъла на работа на машината. Инженерен екип от завода за производство на картери за скоростни кутии сподели какво се случило, когато преместили вертикална фрезовъчна машина върху основна плоча, която била малко по-тънка от тази, посочена в проектната документация. В рамките на шест месеца ъгловото отклонение на колоната станало достатъчно голямо, за да извади коаксиалността на отворите за лагери извън допустимите граници, а разходите за поправки през този период надвишавали първоначалната стойност на инсталацията — стойност, която би била по-ниска, ако инсталацията беше извършена стриктно според чертежа на производителя на машината. Стандартът ISO 230, особено частта, която регулира геометричната точност при липса на натоварване и при финишни условия, дава ясни референтни стойности за равност, праволинейност и ъгловост, които всеки екип за инсталация трябва да постигне. Опитните техници по поддръжка също подчертават, че колебанията в температурата на околната среда в цеха могат да изкривят дълга основа с няколко десети от милиметъра, затова поставянето на машината далеч от вратите на цеха и директната слънчева светлина, както и термичното й стабилизиране поне двайсет и четири часа преди провеждане на тест с топчета, е просто добра практика, която се възнаграждава в продължение на десетилетия.
Смазване и хигиена на охлаждащата течност като ежедневна дисциплина
Ако се грижите за смазочната система, машината ще се грижи за вас. Това звучи като девиз на работилница, но данните от практиката го потвърждават. Повечето неочаквани повреди на лагерите на шпиндела и проблеми с изтъркването на топките на винтовете се дължат на замърсена смазка, ниско ниво на маслото или неподходящ загустител на смазката, който се разделя под действието на центробежната сила при високи обороти. Една работилница за производство на матрици и форми, която извършва фини завършващи операции с висока скорост, установила, че смяната на универсалната литиева смазка със синтетична полиурея смазка, специфично предназначена за шпинделите с висока скорост, удължила живота на лагерите от около 8000 часа до над 14 000 часа. Само тази промяна спестила две ремонти на шпиндела за три години. Концентрацията на охлаждащата течност е също толкова критична. Проверката с рефрактометър в началото на всяка смяна отнема тридесет секунди, но охлаждащата смес, чиято концентрация падне под препоръчания диапазон, насърчава бактериалния растеж, който корозира капаците на направляващите и прецизно шлифованите повърхности. Някои производители вече изграждат своите машини с автоматична система за мониторинг на смазването, която активира аларма при намаляване на налягането на смазката за направляващите, а този малък сензор сам по себе си е предотвратил десетки катастрофални заклещвания на плъзгащите се части. Американското дружество по механично инженерство (ASME) публикува насоки за най-добрите практики при смазването на машинни инструменти, а стриктното им следване поддържа взаимодействието между подвижните повърхности по-скоро като плъзгане, отколкото като триене.
Прогностично поддържане вместо реагиране в кризисни ситуации
Повечето цехове чакат шум, лошо повърхностно качество или аларма, преди да предприемат действия. До този момент обаче поврежденията вече са започнали. Подходът „поддръжка въз основа на състоянието“ обръща тази логика. Проверките с лазерен интерферометър веднъж на всеки дванадесет месеца могат да засекат постепенно нарастваща грешка в стъпката на винт с кълбета, преди тя да доведе до отхвърляне на детайла. Анализът на вибрациите в лагерите на шпиндела — извършен с ръчни акселерометри, чиято цена е по-ниска от разходите за един аварийно извикан специалист — може да открие ранни признаци на износване на пътечката (raceway spalling), когато още е възможно просто полирване, а не замяна. Един производствен мениджър, отговорен за клетка от хоризонтални фрезовъчни центрове, спомена, че след внедряването на трендови анализи на вибрациите на всеки три месеца и актуализации на параметъра „люфт“ на шпиндела веднъж годишно, неплановото просто стояне намаляло от седем дни годишно на по-малко от един ден. Екипът за поддръжка престанал да бъде „пожарникар“, а започнал да изпълнява ролята на „пазител на производствения процес“. Стандартите като ISO 13374 за мониторинг на състоянието предлагат структурирана рамка, но дори прост електронен таблица в Excel с резултатите от тестовете с ballbar и показанията за силата на задържащото устройство на шпиндела създава безценна трендова линия, която ви показва точно кога да планирате поддръжка по време на предварително определено просто стояне — а не по време на горещо производствено изпълнение.
Уменията на оператора и интелигентността зад контролите
Дори най-твърдият машинен инструмент става крехък в неподходящи ръце. Програмирането на бързо преминаване, което отрязва прекалено остро ъгъл, или надвишаването на ограниченията за товара на шпиндела, защото една детайлна част закъснява, могат завинаги да повредят конуса на шпинделя или да разтегнат гайката на топчестия винт. Разликата между оператор, който разбира инерцията на тежка маса, и такъв, който просто натиска зеления бутон, често се проявява като петгодишна разлика в продължителността на точностния живот на машината. Напредничавите цехове инвестираха в подробно обучение, което излиза далеч зад основното управление на контролния панел. Те обучават своите хора да четат измервателните уреди за товара на сервомоторите, да усещат необичайни вибрации през пода и да знаят какъв трябва да е нормалният звук при смяна на инструмента. Един цехов ръководител спомня как млад машинист забелязал леко подръпване в цикъла на затваряне/отваряне на инструменталната хватка и незабавно спрял работата. Проблемът се оказал в намаляващия натиск на струната от Belleville в дърпателната шина на шпинделя. Забелязването му преди пълното й разрушаване спасило конуса на шпинделя, държача на инструмента и детайла — ремонт, който би струвал хиляди и би извадил машината от употреба за две седмици. Човешката внимателност, комбинирана с функции за управление като адаптивно регулиране на скоростта на подаване въз основа на товара на шпинделя, създава защитен слой, който никакво количество желязо само по себе си не може да осигури.
Оригинални резервни части и фабрична поддръжка, които добавят години
Когато патронът на шпиндела най-сетне се нуждае от поддръжка или когато почистващата четка на капака се износи, силно е изкушението да се намери по-евтина алтернатива, която изглежда идентична. Но размерните посадки, спецификациите за термична обработка и съставът на уплътненията често са леко различни. Доставчик на автомобилни части научи това по трудния начин, когато инсталира линейни релсови лагери от трета страна, които според твърденията им били еквивалентни на оригиналните. Заменящите лагери имали малко по-нисък клас предварително натоварване и след четири месеца повтаряемостта на позиционирането по тази ос се влошила достатъчно, за да се получат гранични стойности на индексите на способност при производството на компонент за управление. Оригиналните части от производителя на машината запазват първоначалната инженерна концепция, а фабриката може да даде препоръки относно правилната процедура за монтаж, така че замяната на лагер да не доведе до нова грешка в подравняването. Освен резервни части, бързо реагиращ местен сервизен и приложно-технически екип, който разбира архитектурата на управлението на машината, може да диагностицира проблеми дистанционно — често решавайки аварийна ситуация само по видеообаждане, вместо да извежда машината от производство за цял ден. Такава мрежа от поддръжка превръща закупуването на машина в продължаващо партньорство.
Вграждане на издръжливост в машината от самото начало
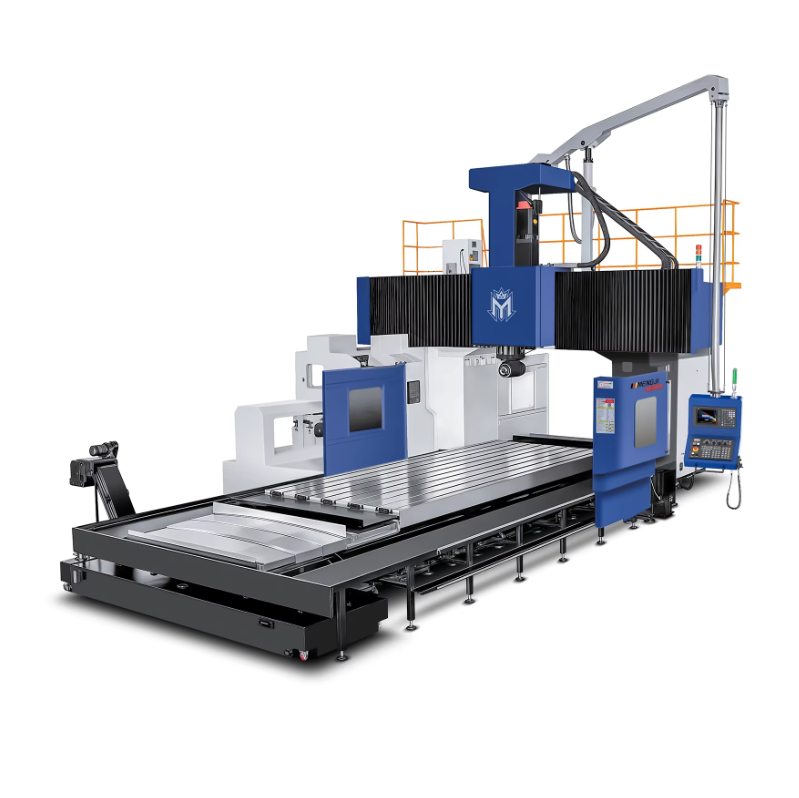
Всички поддръжни дисциплини по света могат да направят само толкова, ако самата машина не е проектирана за дългосрочна експлоатация. Тук философията на производство на производител като Mengji прави конкретна разлика. Mengji проектира своите вертикални и хоризонтални машинни центрове с масивни лити части с ребра, които се подлагат на отстраняване на вътрешните напрежения, след което се обработват с висока прецизност на портални фрези – последователност, която осигурява геометрична стабилност на дълги години. Веригата им от доставчици е организирана така, че ключови компоненти като шпинделни патрони, винтови предавки и сервоприводи от установени глобални доставчици се поддържат постоянно на склад, за да не се налага месеци простоя заради замяна на част. Mengji също предоставя поддръжка при пускане на място, включваща пълна лазерна калибрация и тест за кръговост с балбар, преди машината изобщо да започне да обработва производствени детайли. Такъв заводски гарантирани начален етап в живота на машината, комбиниран със структурирана поддръжка, превръща едно CNC машинно оборудване, произведено в Китай, в актив за производство, който служи десетилетия. Когато целта е продължителност на експлоатацията, изборът на производител, който третира всяка литина, всеки уплътнителен щракач и всеки ред от ладер-логика като дългосрочен ангажимент, е толкова важно, колкото и всеки списък за поддръжка.
Съдържание
- Основа за инсталиране, която определя всичко останало
- Смазване и хигиена на охлаждащата течност като ежедневна дисциплина
- Прогностично поддържане вместо реагиране в кризисни ситуации
- Уменията на оператора и интелигентността зад контролите
- Оригинални резервни части и фабрична поддръжка, които добавят години
- Вграждане на издръжливост в машината от самото начало