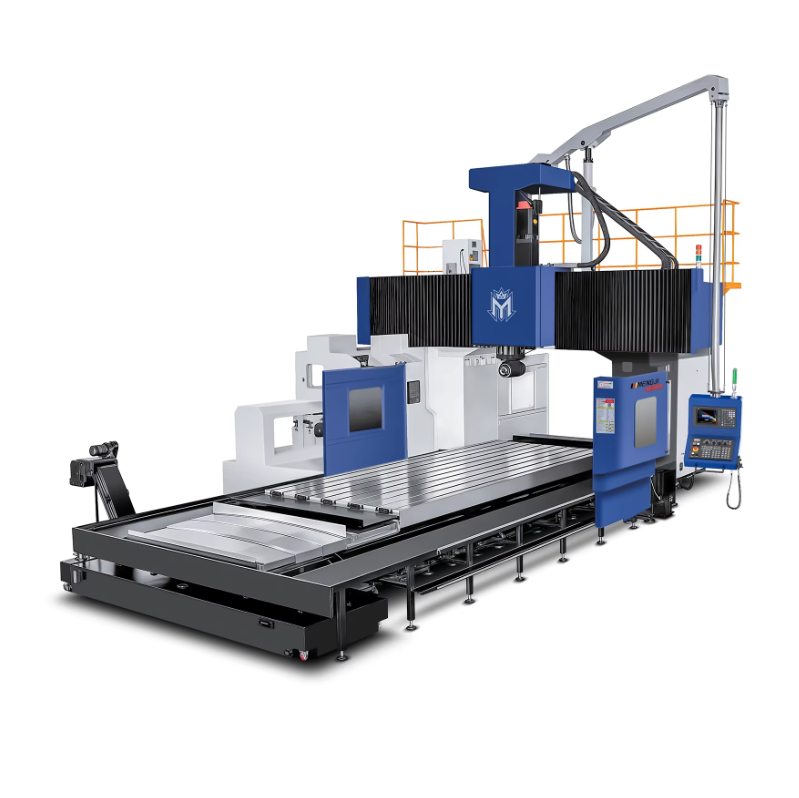
सबै कुराहरू निर्धारण गर्ने स्थापना आधार
दीर्घायु भनेको कुनै चीज होइन जुन पछि थप्न सकिन्छ। यो मेसिनलाई फाउण्डेसनमा राखिएको क्षणबाट नै सुरु हुन्छ। एउटा भारी कास्ट आयरन बेडलाई एउटा मजबुत, समतल एङ्कर पोइन्टको आवश्यकता हुन्छ, र लिनियर गाइड वेजहरूको उचित लेजर सँग अलाइनमेन्ट नगरी जल्दीमा स्थापना गर्दा ज्यामितीय त्रुटिहरू निश्चित भएर बस्छन्, जुन हजारौं साइकलहरू पार गर्दा अझ बढ्छन्। गियरबक्स हाउसिङ शॉपमा काम गर्ने एउटा प्लान्ट इन्जिनियरिङ टोलीले एउटा भर्टिकल मेसिनिङ सेन्टरलाई फाउण्डेसन ड्राइङमा उल्लेखित भन्दा सानो मोटाइको प्याडमा सार्दा के भएको भनेर साझा गरेको थियो। छ महिनाभित्र, कलमको स्क्वायरनेस यति धेरै ढल्यो कि बेयरिङ बोरको को-एक्सियलिटी स्पेसिफिकेसनभन्दा बाहिर गएको थियो, र तिनीहरूले त्यो अर्धवार्षिक अवधिमा रिवर्कमा मूल स्थापना लागतभन्दा धेरै खर्च गरे—यदि मेसिन निर्माताको फाउण्डेसन डायाग्राम अनुसार ठीकसँग स्थापना गरिएको हुन्थ्यो भने त्यो खर्च लाग्ने थिएन। आईएसओ २३० शृङ्खला, विशेषगरी जुन भागले बिना लोड र फिनिसिङ अवस्थामा ज्यामितीय सटीकतालाई कवर गर्छ, त्यसले कुनै पनि स्थापना टोलीले प्राप्त गर्नुपर्ने स्पष्ट मापदण्डहरू—जस्तै समतलता, सीधापना र स्क्वायरनेस—प्रदान गर्छ। अनुभवी सर्भिस इन्जिनियरहरूले पनि जोर दिन्छन् कि शॉप भित्रको वातावरणीय तापक्रममा आएको उतारचढावले लामो बेडलाई केही सयौं मिलिमिटरसम्म विकृत गर्न सक्छ, त्यसैले मेसिनलाई बे डोरहरू र सिधै सूर्यको प्रकाशबाट टाढा राख्नु, र बल्बार परीक्षण गर्नु अघि कम्तिमा एक दिनसम्म कास्टिङलाई तापीय रूपमा स्थिर हुन दिनु—यो दशकौंसम्म फाइदाजनक हुने सामान्य अभ्यास हो।
दैनिक अनुशासनको रूपमा स्नेहन र कूलेन्ट स्वच्छता
यदि तपाईं लुब्रिकेसन प्रणालीको हेरचाह गर्नुहुन्छ भने, मेसिनले पनि तपाईंको हेरचाह गर्छ। यो एउटा कार्यशालाको नारा जस्तै लाग्छ, तर क्षेत्रमा सङ्कलित डाटाले यसलाई पुष्टि गर्छ। अप्रत्याशित स्पिण्डल बेयरिङ्ग विफलता र बलस्क्रु बाटोको क्षरणका धेरैजसो समस्याहरू दूषित ग्रिज, तेलको कम मात्रा वा उच्च आरपीएममा केन्द्रापसारक बलअन्तर्गत अलग हुने गलत ग्रिज थिकनरसँग सम्बन्धित छन्। उच्च गतिको समाप्ति प्रक्रियाहरू सञ्चालन गर्ने एउटा डाइ र मोल्ड दोकानले सामान्य उद्देश्यको लिथियम ग्रिजबाट उच्च गतिको स्पिण्डलका लागि निर्दिष्ट सिन्थेटिक पोलियुरिया ग्रिजमा स्विच गर्दा बेयरिङ्ग जीवन ८००० घण्टाबाट १४००० घण्टाभन्दा बढी सम्म बढाउन सकियो। यो एउटै परिवर्तनले तीन वर्षमा दुईवटा स्पिण्डल पुनर्निर्माण बचत गर्यो। कूलेन्टको सान्द्रता पनि उत्तिकै महत्त्वपूर्ण छ। प्रत्येक शिफ्टको सुरुमा रिफ्र्याक्टोमिटर प्रयोग गरेर जाँच गर्न ३० सेकेण्ड मात्र लाग्छ, तर अनुशंसित सान्द्रता सीमाभन्दा कम कूलेन्ट मिश्रणले जीवाणु वृद्धि लाई आमन्त्रित गर्छ जसले वे कभर र सटीक ग्राउण्ड सतहहरूलाई क्षरण गर्छ। कतिपय निर्माताहरूले आफ्ना मेसिनहरूमा स्वचालित लुब्रिकेसन निगरानी प्रणाली सँगै वे लुब्रिकेन्ट दबाव घट्दा अलार्म सक्रिय गर्ने सानो सेन्सर पनि समावेश गरेका छन्, र यो मात्रै सेन्सरले धेरैजसो विनाशकारी स्लाइड सिजरहरू रोकेको छ। अमेरिकन सोसाइटी अफ मेकानिकल इन्जिनियर्सले मेसिन टूल लुब्रिकेसनका उत्तम प्रथाहरूका बारेमा दिशानिर्देश प्रकाशित गरेको छ, र तिनीहरूको निकै ध्यानपूर्वक पालना गर्दा गतिशील सतहहरूबीचको सम्बन्ध घर्षणभन्दा ग्लाइड जस्तै हुन्छ।
पूर्वानुमानात्मक रखरखाव प्रतिक्रियाशील समस्या समाधानभन्दा
धेरै पसलहरू आफ्नो कार्यवाही सुरु गर्नका लागि शोर, खराब सतह समाप्ति वा अलार्मको प्रतीक्षा गर्छन्। त्यो समयसम्म क्षति पहिले नै सुरु भएको हुन्छ। अवस्था-आधारित रखरखाव दृष्टिकोणले यो प्रक्रिया उल्टो गर्छ। लेजर इन्टरफेरोमिटर प्रयोग गरेर प्रत्येक बाह्र महिनामा जाँच गर्दा बल्स्क्रुमा बढ्दो पिच त्रुटिलाई पक्राउन सकिन्छ, जुन एउटा अस्वीकृत भागमा परिणत हुनुअघि नै पहिचान गर्न सकिन्छ। स्पिन्डल बेयरिङ्हरूमा कम्पन विश्लेषण गर्दा हातमा लिन सकिने एक्सिलेरोमिटरहरू प्रयोग गर्न सकिन्छ, जसको मूल्य एउटा आपातकालीन सेवा भ्रमणभन्दा पनि कम हुन्छ; यसले रेसवे स्पलिङको प्रारम्भिक अवस्थालाई पनि पहिचान गर्न सक्छ, जब यो अझै पोलिसिङ अभ्यास मात्र हुन्छ, प्रतिस्थापनको काम होइन। एउटा उत्पादन प्रबन्धक, जसले क्षैतिज मशिनिङ केन्द्रहरूको सेलको जिम्मेवारी सम्हाल्छन्, उनीहरूले त्रैमासिक कम्पन प्रवृत्ति र वार्षिक बैकल्यास पैरामिटर अद्यावधिक गर्न शुरू गरेपछि अनियोजित डाउनटाइम वार्षिक सात दिनबाट एक दिनभन्दा कममा घटेको उल्लेख गरे। रखरखाव टोली अब अग्निशमनकर्ता होइन, तर प्रक्रियाका रक्षक बनेको छ। अवस्था निगरानीका लागि आईएसओ १३३७४ जस्ता मानकहरू संरचित ढाँचा प्रदान गर्छन्, तर बल्बार परिणामहरू र स्पिन्डल ड्र बार बल पठनहरूको साधारण एक्सेल लग नै पनि एउटा अमूल्य प्रवृत्ति रेखा बनाउँछ, जसले तपाईंलाई ठीक त्यो समय भन्छ जब तपाईंले यो हस्तक्षेप नियोजित बन्दको समयमा गर्नुपर्छ, गर्म उत्पादन चलिरहेको समयमा होइन।
सञ्चालकको कौशल र नियन्त्रण प्रणालीको पछाडि रहेको बुद्धिमत्ता
सबैभन्दा कठोर मेशिन टुल पनि गलत हातमा भंगुर बन्छ। एउटा तीव्र अगाडि जाने कार्यक्रम लेख्नु जसले कुनै कुनालाई धेरै नजिकबाट काट्छ वा स्पिण्डल लोड सीमा उल्लङ्घन गर्नु किनकि कुनै भाग ढिलो चलिरहेको छ, यसले स्पिण्डल टेपरमा स्थायी दाग लगाउन सक्छ वा बलस्क्रु नटलाई फैलाउन सक्छ। एउटा भारी टेबलको जडत्वलाई बुझ्ने अपरेटर र एउटा साधारण हरियो बटन थिच्ने अपरेटर बीचको फरक धेरैजसो ५ वर्षको मेशिन सटीकता आयुमा देखिन्छ। अगाडि हेर्ने कारखानाहरू आधारभूत नियन्त्रण नेभिगेसनभन्द पनि बढी विस्तृत प्रशिक्षणमा लगानी गर्छन्। उनीहरू आफ्ना कर्मचारीहरूलाई सर्भो लोड मिटर पढ्न, फर्शबाट असामान्य कम्पन अनुभव गर्न र सामान्य औजार परिवर्तनको आवाज कस्तो हुनुपर्छ भनेर बुझाउँछन्। एउटा कारखाना पर्यवेक्षकले एउटा युवा मेशिनिस्टको कथा सम्झनुभएको थियो जसले औजार क्ल्याम्प अनक्ल्याम्प चक्रमा एउटा सानो ठोक्कन नोटिस गरेको थियो र तुरुन्तै कार्य रोकेको थियो। समस्या स्पिण्डल ड्र बारमा दुर्बल हुँदै गएको बेल्विले स्प्रिङ स्ट्याक थियो। यसलाई यसरी जल्दै नै पक्राउनुले स्पिण्डल टेपर, औजारहोल्डर र भाग दुवै बचायो—जुन मर्मतको लागि हजारौं डलर खर्च हुन सक्थ्यो र मेशिन दुई हप्ता सम्म अप्रयोगमा रहन सक्थ्यो। मानव सचेतना र स्पिण्डल लोड आधारित अनुकूली फिड रेट ओभरराइड जस्ता नियन्त्रण विशेषताहरूको जोडले एउटा सुरक्षा स्तर सिर्जना गर्छ जुन कुनै पनि मात्रा लोहाले मात्रै प्रदान गर्न सक्दैन।
प्रामाणिक स्पेयर पार्ट्स र कारखाना समर्थन जसले वर्षौं थप्छ
जब स्पिन्डल कार्ट्रिजले अन्ततः सेवा चाहिन्छ वा वे कभर वाइपर फुट्छ, त्यस्तो देखिने सस्तो विकल्प खोज्ने प्रवृत्ति धेरै बलियो हुन्छ। तर आकारका फिटहरू, ताप उपचारका विशिष्टताहरू र सील यौगिकहरू प्रायः सूक्ष्म रूपमा फरक हुन्छन्। एउटा स्वचालित भाग आपूर्तिकर्ताले यो कुरा कठोर तरिकाले सिक्यो जब उनीहरूले मूल उपकरणसँग समतुल्य भएको दावी गरिएको अफ्टरमार्केट लिनियर रेल बेयरिङहरू स्थापना गरे। प्रतिस्थापन बेयरिङहरूमा सामान्यतया कम प्रीलोड क्लास थियो, र चार महिनाभित्र त्यो अक्षमा स्थिति दोहोर्याउने क्षमता एत्रो घट्यो कि स्टियरिङ घटकमा सीमा नजिकका क्षमता सूचकांकहरू उत्पन्न भए। मेशिन निर्माताका मूल भागहरूमा मूल इन्जिनियरिङ उद्देश्य समावेश छ, र कारखानाले बेयरिङ प्रतिस्थापन गर्दा सही स्थापना प्रक्रियाको बारेमा सल्लाह दिन सक्छ जसले नयाँ संरेखण त्रुटि प्रविष्ट गर्ने जोखिम कम गर्छ। स्पेयर पार्टहरूभन्दा बाहिर, मेशिनको नियन्त्रण संरचनाको बारेमा जानकार र स्थानीय सेवा र अनुप्रयोग टोलीले समस्याहरू दूरदेखि नै निदान गर्न सक्छ, धेरैजसो अलार्म समस्या भिडियो कलमा नै समाधान गर्न सकिन्छ, जसले मेशिनलाई एक दिनको लागि उत्पादनबाट बाहिर राख्नु पर्दैन। यस्तो समर्थन नेटवर्कले मेशिन किन्ने कार्यलाई चलिरहेको साझेदारीमा रूपान्तरण गर्छ।
मेशिनमा सुरुदेखि टाक्सिकता निर्माण गर्ने
संसारको सम्पूर्ण रखराखत अनुशासनले मात्र केही गर्न सक्छ यदि मेशिन आफैं लामो समयसम्म चल्ने गरी डिजाइन गरिएको हुँदैन भने। यहाँ नै मेन्जी जस्ता निर्माताको उत्पादन दर्शनले स्पष्ट फरक पार्छ। मेन्जीले आफ्ना उर्ध्वाधर र क्षैतिज मेशिनिङ केन्द्रहरू घनी रिब्ड कास्टिङ्सबाट डिजाइन गर्छ, जुन तनाव मुक्त गरिएको हुन्छ र पछि पोर्टल मिलहरूमा सटीक रूपमा मेशिन गरिन्छ—यो क्रमले दीर्घकालीन ज्यामितीय स्थिरता बनाइरहन्छ। उनीहरूको आपूर्ति श्रृंखला एकाधिक वैश्विक आपूर्तिकर्ताबाट आउने महत्त्वपूर्ण घटकहरू जस्तै स्पिन्डल कार्ट्रिजहरू, बलस्क्रु एसेम्बलीहरू र सर्भो ड्राइभहरूलाई निरन्तर भण्डारमा राख्ने गरी सङ्गठित छ, जसले गर्दा कुनै प्रतिस्थापन भागको कारणले महिनौंसम्मको अवरोध नहुने गरिन्छ। मेन्जीले उत्पादन भाग चलाउनुभन्दा पहिले नै पूर्ण लेजर क्यालिब्रेसन र बलबार वृत्ताकार परीक्षण सहितको साइटमा कमिसनिङ सहयोग पनि प्रदान गर्छ। यस्तो कारखाना-समर्थित सुरुवात र संरचित रखराखतको संयोजनले चीनमा निर्मित सीएनसी मेशिन टूललाई दशकौंसम्मको उत्पादन सम्पत्तिमा परिणत गर्छ। जब लामो आयुको लक्ष्य हुन्छ, तब प्रत्येक कास्टिङ, प्रत्येक वाइपर र प्रत्येक ल्याडर लजिक लाइनलाई दीर्घकालीन प्रतिबद्धताको रूपमा लिने निर्माता छान्नु रखराखतको जाँचसूचीभन्दा पनि महत्त्वपूर्ण हुन्छ।
विषयसूची
- सबै कुराहरू निर्धारण गर्ने स्थापना आधार
- दैनिक अनुशासनको रूपमा स्नेहन र कूलेन्ट स्वच्छता
- पूर्वानुमानात्मक रखरखाव प्रतिक्रियाशील समस्या समाधानभन्दा
- सञ्चालकको कौशल र नियन्त्रण प्रणालीको पछाडि रहेको बुद्धिमत्ता
- प्रामाणिक स्पेयर पार्ट्स र कारखाना समर्थन जसले वर्षौं थप्छ
- मेशिनमा सुरुदेखि टाक्सिकता निर्माण गर्ने