Installationens grundarbete som avgör allt annat
Långlivighet är inte något som man kan montera på senare tid. Den börjar i det ögonblick maskinen placeras på fundamentet. En tung gjutjärnsbädd kräver en stabil, jämn förankringspunkt, och en hastig installation där man hoppar över en korrekt laserjustering av de linjära guidvägarna kommer att ”inbakas” geometriska fel som endast förvärras när maskinen genomför tusentals cykler. Ett planerings- och konstruktionsteam på en verkstad som tillverkar växellådhus berättade en gång om vad som hände när de flyttade en vertikal fräsningssentral till en platta som var något tunnare än vad fundamentritningen specificerade. Inom sex månader hade kolumnens rätvinklighet avvikit så mycket att lagrets bohrningskoaxialitet gick utanför specifikationen, och de spenderade mer på omarbete under denna halvårstid än den ursprungliga installationen skulle ha kostat om den utförts strikt enligt maskintillverkarens fundamentritning. ISO 230-serien, särskilt den del som behandlar geometrisk noggrannhet utan last och under slutförandeförhållanden, ger tydliga referensvärden för nivå, rakhet och rätvinklighet som alla installationslag bör uppnå. Erfarna serviceingenjörer betonar också att svängningar i omgivningstemperaturen inom en verkstad kan vrida en lång bädd med flera hundradels millimeter, så att placera maskinen bort från hangardörrar och direkt solljus samt låta gjutningen termiskt stabiliseras i minst tjugofyra timmar innan en ballbar-test utförs är helt enkelt god praxis som ger avkastning under decennier.
Smörjning och kylvätskehygien som daglig disciplin
Om du tar hand om smörjsystemet tar maskinen hand om dig. Det låter som ett verkstadsmotto, men fältdatan stödjer det. De flesta oväntade lagerbrott i spindlar och kuglskruvskador orsakas av förorenad fettsmörjning, för låg oljenivå eller felaktig fetttjocknare som separerar under centrifugalkraft vid höga varvtal. En verkstad för stans- och formtillverkning som utförde höghastighetsavslutningsoperationer upptäckte att bytet från ett allmänt litiumfett till ett syntetiskt polyureafett, specificerat för höghastighetsspindlar, utökade lagertiden från cirka 8000 timmar till mer än 14000 timmar. Den enda förändringen sparade två spindelöverhållningar under tre år. Kylvätskekoncentrationen är lika avgörande. En refraktometerkontroll vid början av varje skift tar trettio sekunder, men en kylvätskblandning som sjunker under den rekommenderade koncentrationsnivån främjar bakterietillväxt som orsakar korrosion på skyddsskärmar och precisionsslipade ytor. Vissa tillverkare bygger nu sina maskiner med ett automatiskt övervakningssystem för smörjning som utlöser ett larm om trycket i vägsmörjningen sjunker; denna lilla sensor har ensam förhindrat tiotals katastrofala glidblockeringar. American Society of Mechanical Engineers publicerar riktlinjer för bästa praxis vid smörjning av verktygsmaskiner, och om man följer dessa noggrant blir förhållandet mellan rörliga ytor mer en glidning än en slitageprocess.
Proaktiv underhåll istället för reaktiv brandbekämpning
De flesta verkstäder väntar på ett ljud, en dålig ytyta eller en larmrapport innan de agerar. Då har skadan redan börjat. En underhållsstrategi baserad på maskinens tillstånd vänder på detta scenario. Laserinterferometerkontroller var tolvte månad kan upptäcka en gradvis ökande pitch-fel på en kuglskruv innan den leder till ett avvisat arbetsstycke. Vibrationsanalys av spindellager med handhållna accelerometer som kostar mindre än en enda nödtjänstbesök kan upptäcka tidiga tecken på spårlinjeförstöring (raceway spalling) när det fortfarande räcker med slipning i stället för utbyte. En produktionschef som ansvarade för en cell med horisontella fräscentraler berättade att efter införandet av kvartalsvisa vibrationsanalyser och årliga uppdateringar av spelparametrar sjönk oplanerad driftstopp från sju dagar per år till mindre än en dag. Underhållslaget slutade vara brandsläckare och blev istället vårdare av processen. Standarder som ISO 13374 för tillståndsövervakning ger en strukturerad ram, men även en enkel Excel-logg över ballbar-resultat och spindelns dragkraftmätningar bygger en ovärderlig trendlinje som säger exakt när man ska schemalägga en ingripande åtgärd under en planerad avstängning – inte under en het produktion.
Operatörens kompetens och intelligensen bakom kontrollerna
Även den mest robusta verktygsmaskinen blir skör i fel händer. Att programmera en snabbförflyttning som tar ett hörn för skarpt eller att överskrida spindellastgränserna för att hinna med en sen del kan permanent skada en spindelkon eller sträcka en kuglskruvmutter. Skillnaden mellan en operatör som förstår trögheten hos ett tungt bord och en som helt enkelt trycker på den gröna knappen visar sig ofta som en femårig skillnad i maskinens noggrannhetslivslängd. Framåtblickande verkstäder investerar i detaljerad utbildning som går längre än grundläggande styrpanelnavigation. De lär sina medarbetare att läsa servolastmätare, att känna ovanlig vibration genom golvet och att veta hur en normal verktygsbytessound ska låta. En verkstadschef berättade en gång hur en ung maskinist märkte en svag stöt i verktygsfästets lossnings- och spänningscykel och genast pausade arbetet. Problemet visade sig vara en svagnande Bellevillefjäderstack i spindeldragstången. Att upptäcka detta innan det brast räddade spindelkonen, verktygshållaren och delen – en reparation som annars kunde ha kostat tusentals kronor och tagit maskinen ur drift i två veckor. Mänsklig uppmärksamhet, kombinerad med styrningsfunktioner som adaptiv fördjupningshastighetsjustering baserad på spindellast, skapar ett skyddslager som ingen mängd järn ensam kan erbjuda.
Original reservdelar och fabriksstöd som förlänger livslängden
När en spindelkassett till slut behöver service eller en skyddslucka-torkare slits ut, är frestelsen stor att välja ett billigare alternativ som ser identiskt ut. Men måttanpassning, värmebehandlingsspecifikationer och tätningssammansättningar skiljer sig ofta subtilt åt. En leverantör av bilkomponenter lärde sig detta på det hårda sättet när de monterade eftermarknadslinjära rullningslager som påstås vara ekvivalenta med originalutrustningen. De ersättningslager som användes hade en något lägre förspänningsklass, och inom fyra månader försämrades positioneringsupprepbarheten på den aktuella axeln så mycket att kapabilitetsindexen för en styrdelskomponent hamnade på gränsen till acceptabel nivå. Originaldelar från maskintillverkaren förmedlar den ursprungliga ingenjörsavviklingen, och fabriken kan ge råd om korrekta installationsförfaranden så att en lagerbyte inte introducerar ett nytt justeringsfel. Utöver reservdelar kan ett responsivt lokalt service- och applikationsteam som förstår maskinens styrarkitektur diagnostisera problem på distans – ofta genom att lösa ett larmproblem under ett videomöte istället för att ta bort maskinen från produktionen i en hel dag. En sådan stödnätverksstruktur omvandlar en maskinköp till ett pågående partnerskap.
Bygga in uthållighet i maskinen från början
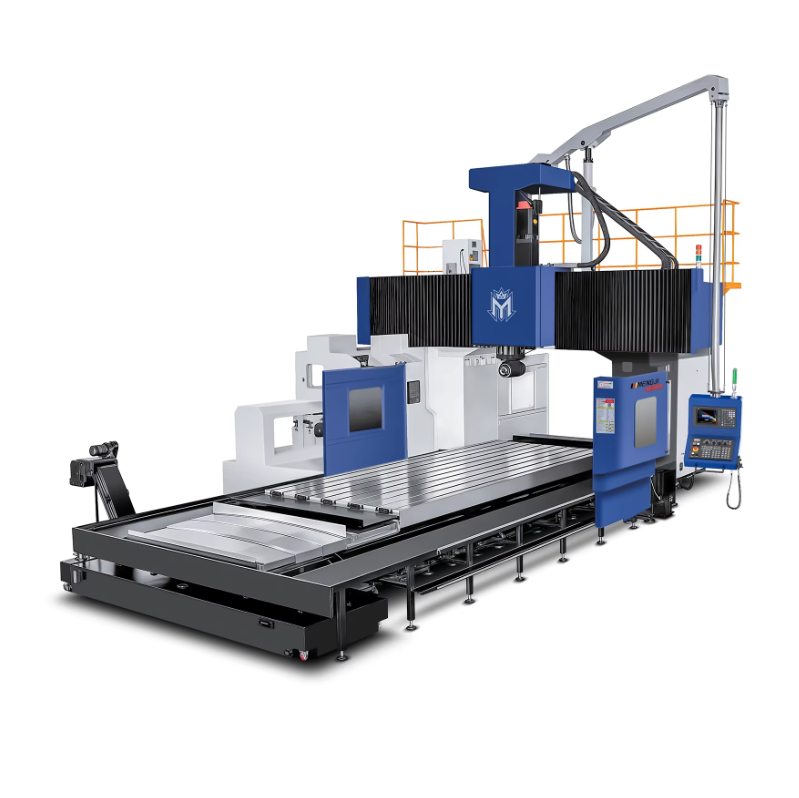
All den underhållsdisciplin som finns i världen kan bara åstadkomma så mycket om maskinen själv inte är konstruerad för lång livslängd. Det är här tillverkningsfilosofin hos en tillverkare som Mengji gör en avgörande skillnad. Mengji utformar sina vertikala och horisontella fräscentraler med kraftigt ribbade gjutningar som utsätts för spänningsavlastning och sedan precisionsbearbetas på portalfräsar – en sekvens som säkerställer geometrisk stabilitet på lång sikt. Deras leveranskedja är organiserad så att kritiska komponenter, t.ex. spindelmoduler, kulscrewmontage och servodrivsystem från etablerade globala leverantörer hålls kontinuerligt i lager, så att en reservdel inte leder till månader av driftstopp. Mengji erbjuder även på-plats-inställningssupport som inkluderar full laserkalibrering och en ballbar-cirkularitetstest innan maskinen ens bearbetar en produktionsdel. En sådan fabriksstödd start i livet, kombinerad med strukturerad underhållsplanering, är det som omvandlar en i Kina tillverkad CNC-maskin till en produktionsanläggning med flerdecenniell livslängd. När målet är lång livslängd är valet av en tillverkare som betraktar varje gjutning, varje tätning och varje rad ladder logic som en långsiktig förpliktelse lika viktigt som vilken underhållschecklista som helst.
Innehållsförteckning
- Installationens grundarbete som avgör allt annat
- Smörjning och kylvätskehygien som daglig disciplin
- Proaktiv underhåll istället för reaktiv brandbekämpning
- Operatörens kompetens och intelligensen bakom kontrollerna
- Original reservdelar och fabriksstöd som förlänger livslängden
- Bygga in uthållighet i maskinen från början