A telepítés alapja, amely meghatározza az összes többit
A hosszú élettartam nem valami, amit később rá lehet szerelni. Az azonnal kezdődik, amint a gépet a alapra helyezik. Egy nehéz öntöttvas ágyazat szilárd, vízszintes rögzítési pontot igényel, és ha a telepítés során elhanyagolják a lineáris vezetőpályák pontos lézeres igazítását, akkor geometriai hibák maradnak véglegesen beépítve – ezek pedig egyre rosszabbodnak, ahogy a gép több ezer ciklust fut le. Egy fogaskerék-házakat gyártó üzem műszaki tervező csapata egyszer megosztotta, mi történt, amikor egy függőleges megmunkálóközpontot olyan alapra helyeztek, amelynek vastagsága kissé kisebb volt, mint amit az alaprajz előírt. Hat hónapon belül a torony merőlegessége annyira eltért, hogy a csapágyfuratok tengelyessége megszegte a megadott tűréshatárt, és a fél év alatt a javítási munkákra fordított összeg meghaladta az eredeti telepítés költségét – feltéve, ha azt szigorúan a gépgyártó alaprajza szerint hajtották volna végre. Az ISO 230-as szabványsorozat, különösen az a része, amely a geometriai pontosságot tárgyalja terhelés nélküli és finommegmunkálási körülmények között, egyértelmű mércéket ad a vízszintességre, egyenességre és merőlegességre, amelyeket bármely telepítőcsapatnak el kell érnie. Tapasztalt szervízmérnökök hangsúlyozzák továbbá, hogy egy üzemben a környezeti hőmérséklet-ingadozások akár több tizedmilliméteres torzulást is okozhatnak egy hosszú ágyazaton, ezért a gépet célszerű távol tartani a kapuktól és a közvetlen napfénytől, valamint legalább huszonnégy órára hagyni, hogy a öntvény termikusan stabilizálódjon, mielőtt golyós rúdtesztet (ballbar test) végeznének – ez egyszerűen jó gyakorlat, amely évtizedeken át hozzájárul a gép megbízhatóságához.
A kenő- és hűtőfolyadékok higiéniája napi szaktudás
Ha gondoskodik a kenőrendszeréről, a gép is gondoskodni fog önéről. Ez úgy hangzik, mint egy műhelyi szlogen, de a gyakorlati adatok ezt alátámasztják. A legtöbb váratlan orsócsapágy-hibához és golyósorsó kopásához vezető problémák a szennyezett zsír, az alacsony olajszint vagy a helytelen zsírsűrítő anyag – amely centrifugális erő hatására szétválik magas fordulatszámon – vezethetnek. Egy acél- és formázószerszám-gyártó üzem, amely nagysebességű finomítási műveleteket végez, felfedezte, hogy az általános célú litiumzsírról egy nagysebességű orsókhoz kifejlesztett szintetikus poliurea zsírra való áttérés az orsócsapágyak élettartamát kb. 8000 óráról több mint 14000 órára növelte. Ez az egyetlen változtatás három év alatt két orsófelújítást takarított meg. A hűtőfolyadék-koncentráció ugyanolyan kritikus tényező. Egy refraktométeres ellenőrzés minden műszak kezdetén harminc másodpercet vesz igénybe, mégis egy ajánlott koncentrációs tartománynál alacsonyabb hűtőfolyadék-keverék baktériumnövekedést idézhet elő, amely károsítja a vezetőpályák fedelét és a pontosan megmunkált felületeket. Néhány gyártó ma már olyan gépeket épít, amelyekben automatikus kenőrendszer-figyelő rendszer van beépítve, amely riasztást indít, ha a vezetőpálya-kenés nyomása csökken; ez a kis érzékelő egyedül is megakadályozott számos katasztrofális csúszópálya-megakadást. Az American Society of Mechanical Engineers (ASME) kiadott irányelveket a megmunkáló gépek kenésére vonatkozó legjobb gyakorlatokról, és ezek szigorú betartása biztosítja, hogy a mozgó felületek közötti kapcsolat inkább csúszás, semmint dörzsölés jellegű legyen.
Előrejelző karbantartás a reaktív problémamegszüntetés helyett
A legtöbb gyártóüzem akkor lép be, ha zajt, rossz felületi minőséget vagy riasztást észlel. Ekkor azonban a károsodás már folyamatban van. A állapotalapú karbantartás megfordítja ezt a szokást. Például egy lézerinterferométeres ellenőrzés évenként tizenkét hónaponként felfedezheti egy golyósorsó hajlási hibájának lassú növekedését, még mielőtt az elutasított alkatrészekhez vezetne. A forgószárú csapágyak rezgésanalízise – kézi gyorsulásmérők segítségével, amelyek ára kevesebb, mint egyetlen sürgősségi szervizbeavatkozás – korai szakaszban észlelheti a futópálya kopását, amikor az még csupán finompolírozást igényel, nem pedig csapágycserét. Egy vízszintes megmunkálóközpontokból álló gyártócella felelős termelésvezetője arról számolt be, hogy negyedéves rezgés-trendelemzés és éves holtjáték-paraméter-frissítés bevezetése után az üzemzavarok száma évente hét napról kevesebb mint egy napra csökkent. A karbantartó csapat így nem tűzoltóként, hanem a folyamat őreiként működik. Az állapotfigyelésre vonatkozó szabványok – például az ISO 13374 – strukturált keretet nyújtanak, de még egy egyszerű Excel-napló is, amelyben a ballbar-eredményeket és a forgószárú húzóerő-méréseket rögzítik, értékes trendvonalat hoz létre, amely pontosan megmutatja, mikor kell beütemezni a karbantartást egy tervezett leállás idején, nem pedig egy éppen futó termelési ciklus közben.
A működtető szakértelem és az irányítóelemek mögött rejlő intelligencia
Még a legmerevebb gépi szerszám is törékeny lesz a rossz kezekben. Egy gyors elmozdulás programozása, amely túl élesen kanyarodik, vagy a forgószár nyomatékkorlátjának túllépése egy későn futó alkatrész miatt véglegesen megsérítheti a forgószár kúpját vagy megnyújthatja a golyós menetes anyát. Az a különbség, hogy egy olyan munkavállaló érti a nehéz asztal tehetetlenségét, aki nem csupán megnyomja a zöld gombot, gyakran öt évnyi pontosság-élettartam-különbséget jelent a gép élettartamában. A jövőbe tekintő gyártóüzemek részletes képzésbe fektetnek, amely túlmutat az alapvető vezérlési navigáción. Oktatják alkalmazottaikat arra, hogyan olvassák le a szervóterhelés-mérőket, hogyan érzékeljék a szokatlan rezgést a padlón keresztül, és hogyan ismerjék fel a normális szerszámváltási hangot. Egy gyártóüzemi felügyelő egyszer arról mesélt, hogyan vett észre egy fiatal esztergályos egy enyhe hibát a szerszám rögzítésének és lazításának ciklusában, és azonnal leállította a folyamatot. A probléma egy gyengülő Belleville-tányérrugó-csomag volt a forgószár húzórúdjában. A hiba időben történő észlelése megmentette a forgószár kúpját, a szerszámtartót és az alkatrészt – egy javítás, amely több ezer dollárba kerülhetett volna, és két hétig kivonhatta volna a gépet a termelésből. Az emberi figyelem mellett a vezérlési funkciók – például a forgószár terhelésének függvényében működő adaptív előtolás-korlátozás – egy védelmi réteget alkotnak, amelyet egyedül a vas nem tud biztosítani.
Eredeti pótalkatrészek és gyári támogatás, amelyek évekkel meghosszabbítják a használati idejét
Amikor egy orsópatron végül szervizelést igényel, vagy egy takarópárna törlője elkopik, erős a kísértés, hogy olcsóbb, az eredetivel azonosnak tűnő alternatívát válasszunk. Azonban a méretbeli illeszkedések, a hőkezelési előírások és a tömítőanyag-összetételek gyakran finoman eltérnek egymástól. Ezt egy autóipari alkatrészszállító kemény tapasztalattal tanulta meg, amikor utángyártott lineáris síncsapágyakat szerelt be, amelyeket az eredeti felszereléssel egyenértékűnek állítottak. A csere-sapágyak enyhén alacsonyabb előterhelési osztályba tartoztak, és négy hónapon belül az adott tengely pozícionálási ismételhetősége annyira romlott, hogy egy kormányalkatrész minőségi képességi mutatói határesetekké váltak. A gép gyártójának eredeti alkatrészei az eredeti mérnöki szándékot tükrözik, és a gyár tanácsot tud adni a megfelelő beszerelési eljárásokról, így egy csere-sapágy beépítése nem okoz új igazítási hibát. Az alkatrészeket meghaladva egy reagálóképes helyi szerviz- és alkalmazástechnikai csapat, amely ismeri a gép vezérlési architektúráját, távolról is diagnosztizálhatja a problémákat – gyakran egy videótárgyaláson keresztül old meg egy riasztási problémát, anélkül, hogy egy napig leállítaná a gépet. Ebben a támogatási hálózatban a gépvásárlás egy folyamatos partnerséggé válik.
A kitartás építése a gépbe már a kezdetektől
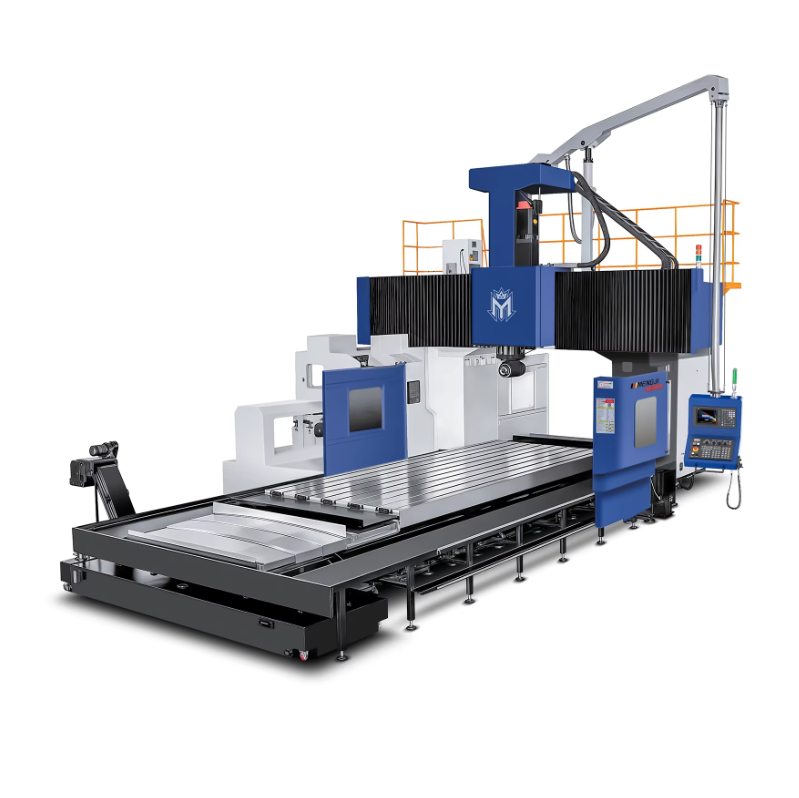
A világ összes karbantartási szabályzata sem elég, ha maga a gép nem úgy lett tervezve, hogy hosszú távon is megbízhatóan működjön. Itt jön képbe egy gyártó, például a Mengji gyártási filozófiája, amely konkrét különbséget jelent. A Mengji függőleges és vízszintes megmunkálóközpontjait erősen merevített öntvényekből készíti, amelyeket feszültségmentesítés után pontosan megmunkálnak kapus marógépeken – ez a folyamat garantálja a geometriai stabilitást hosszú távon. Az ellátási láncuk úgy van szervezve, hogy a kritikus alkatrészek – például a szerszámtartó patronok, golyósorsó-összeállítások és szervohajtások – megbízható, globális szállítóktól származnak, és folyamatosan raktáron állnak, így egy cserealkatrész beszerzése nem okoz hónapokig tartó leállást. A Mengji továbbá helyszíni üzembe helyezési támogatást is nyújt, amely a gép első termelési alkatrészének megmunkálása előtt teljes lézerkalibrációt és golyós pálcás kör alakúsági tesztet is magában foglal. Ebben a gyártó által támogatott, alapos indításban és a strukturált karbantartásban rejlik az a titok, amely egy kínai gyártmányú CNC megmunkálóberendezést több évtizedes termelési eszközzé teszi. Ha a cél a hosszú élettartam, akkor ugyanolyan fontos egy olyan gyártót választani, aki minden öntvényt, minden súrlódólapkát és minden lépcsős logikai sort hosszú távú kötelezettségként kezel, mint bármely karbantartási ellenőrzőlista.
Tartalomjegyzék
- A telepítés alapja, amely meghatározza az összes többit
- A kenő- és hűtőfolyadékok higiéniája napi szaktudás
- Előrejelző karbantartás a reaktív problémamegszüntetés helyett
- A működtető szakértelem és az irányítóelemek mögött rejlő intelligencia
- Eredeti pótalkatrészek és gyári támogatás, amelyek évekkel meghosszabbítják a használati idejét
- A kitartás építése a gépbe már a kezdetektől