Cimientos de la instalación que determinan todo lo demás
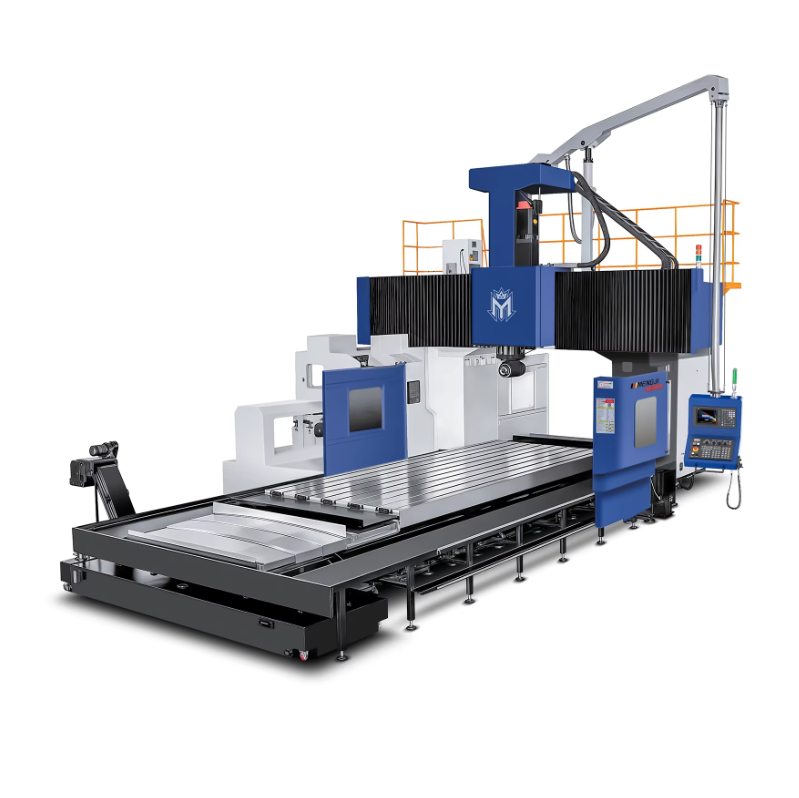
La longevidad no es algo que se pueda añadir después. Comienza en el instante en que la máquina se coloca sobre su cimentación. Una bancada de fundición de hierro pesada requiere un punto de anclaje sólido y nivelado, y una instalación apresurada que omita una alineación láser adecuada de las guías lineales incorporará errores geométricos que solo empeorarán a medida que la máquina realice miles de ciclos. Un equipo de ingeniería de planta en un taller de fabricación de carcasas para engranajes contó una vez lo ocurrido cuando trasladaron un centro de mecanizado vertical a una losa ligeramente más delgada que la especificada en el plano de cimentación. En menos de seis meses, la perpendicularidad de la columna se desvió lo suficiente como para sacar de tolerancia la coaxialidad de los agujeros para cojinetes, y en ese semestre gastaron más en retrabajos que lo que habría costado la instalación original si se hubiera ejecutado estrictamente según el diagrama de cimentación del fabricante de la máquina. La serie ISO 230, especialmente la parte que abarca la precisión geométrica sin carga y en condiciones de acabado, establece referencias claras de nivel, rectitud y perpendicularidad que todo equipo de instalación debe cumplir. Ingenieros de servicio experimentados también subrayan que las fluctuaciones de temperatura ambiente dentro de un taller pueden torsionar una bancada larga varios centésimos de milímetro; por tanto, colocar la máquina lejos de puertas de nave y de la luz solar directa, y permitir que la fundición se estabilice térmicamente durante al menos veinticuatro horas antes de realizar una prueba con barra de bolas, es simplemente una buena práctica cuyos beneficios se acumulan durante décadas.
Lubricación e higiene del refrigerante como disciplina diaria
Si cuida el sistema de lubricación, la máquina lo cuidará a usted. Eso suena como un lema de taller, pero los datos del campo lo respaldan. La mayoría de los fallos inesperados de rodamientos de husillo y los problemas de picaduras en tornillos de bolas se remontan a grasa contaminada, nivel bajo de aceite o espesante de grasa inadecuado, que se separa por fuerza centrífuga a altas revoluciones por minuto (RPM). Un taller de matrices y troqueles que realizaba operaciones de acabado a alta velocidad descubrió que al cambiar de una grasa litio de uso general a una grasa sintética de poliurea especificada para husillos de alta velocidad, la vida útil de los rodamientos aumentó de aproximadamente 8000 horas a más de 14000 horas. Ese único cambio evitó dos reconstrucciones de husillos en tres años. La concentración del refrigerante es igualmente crítica. Una verificación con refractómetro al inicio de cada turno lleva treinta segundos, pero una mezcla refrigerante por debajo del rango de concentración recomendado favorece el crecimiento bacteriano, lo que provoca corrosión en las cubiertas de guía y en superficies rectificadas con precisión. Algunos fabricantes ahora incorporan en sus máquinas un sistema automático de monitoreo de lubricación que activa una alarma si la presión de lubricación de las guías disminuye; este pequeño sensor, por sí solo, ha prevenido numerosos casos catastróficos de agarrotamiento de carros. La American Society of Mechanical Engineers (ASME) publica directrices sobre las mejores prácticas de lubricación para máquinas herramienta, y seguir dichas directrices rigurosamente mantiene la relación entre las superficies móviles más parecida a un deslizamiento que a un rozamiento.
Mantenimiento predictivo en lugar de actuación reactiva ante emergencias
La mayoría de los talleres esperan un ruido, un acabado superficial deficiente o una alarma antes de actuar. Para entonces, el daño ya está en marcha. Un enfoque de mantenimiento basado en el estado invierte esa lógica. Las verificaciones con interferómetro láser cada doce meses pueden detectar un error de paso que se va incrementando en un tornillo de bolas antes de que se traduzca en una pieza rechazada. El análisis de vibraciones en los rodamientos del husillo, mediante acelerómetros portátiles cuyo costo es inferior al de una sola llamada de servicio de emergencia, puede identificar el desgaste incipiente de las pistas de rodadura cuando aún se trata de un proceso de pulido y no de sustitución. Un gerente de producción responsable de una célula de centros de mecanizado horizontal comentó que, tras introducir el seguimiento trimestral de vibraciones y la actualización anual de los parámetros de juego, el tiempo de inactividad no programado disminuyó de siete días al año a menos de un día. El equipo de mantenimiento dejó de ser bombero y pasó a ser guardián del proceso. Normas como la ISO 13374 para monitoreo de condición ofrecen un marco estructurado, pero incluso un simple registro en Excel de resultados de ballbar y lecturas de fuerza del mecanismo de sujeción del husillo construye una línea de tendencia invaluable que indica exactamente cuándo programar una intervención durante una parada planificada, y no durante una jornada de producción intensa.
Habilidad del operador y la inteligencia detrás de los controles
Incluso la máquina-herramienta más rígida se vuelve frágil en manos inadecuadas. Programar un avance rápido que corte una esquina demasiado cerrada o sobrecargar los límites de carga del husillo porque una pieza va retrasada puede dañar de forma permanente el cono del husillo o estirar la tuerca de la varilla roscada esférica. La diferencia entre un operario que comprende la inercia de una mesa pesada y otro que simplemente pulsa el botón verde suele traducirse en una brecha de cinco años en la vida útil de precisión de la máquina. Los talleres con visión de futuro invierten en formación detallada que va más allá de la navegación básica del control. Enseñan a su personal a interpretar los medidores de carga del servo, a percibir vibraciones inusuales a través del suelo y a reconocer el sonido normal de un cambio de herramienta. Un supervisor de taller recordó una vez cómo un joven tornero notó una leve interrupción en el ciclo de sujeción/desusjeción de la herramienta y detuvo inmediatamente la operación. El problema resultó ser una pila de arandelas Belleville debilitada en el tirador del husillo. Detectarlo antes de su fallo evitó daños al cono del husillo, al portaherramientas y a la pieza, lo que habría supuesto una reparación de varios miles de euros y la paralización de la máquina durante dos semanas. La atención humana, combinada con funciones de control como la regulación adaptativa de la velocidad de avance basada en la carga del husillo, crea una capa protectora que ninguna cantidad de hierro por sí sola puede ofrecer.
Recambios originales y respaldo de fábrica que añaden años
Cuando un cartucho de husillo finalmente requiere mantenimiento o un limpiador de la tapa lateral se desgasta, es muy tentador buscar una alternativa más económica que parezca idéntica. Sin embargo, los ajustes dimensionales, las especificaciones del tratamiento térmico y los compuestos de los sellos suelen diferir sutilmente. Un proveedor de componentes automotrices aprendió esta lección a la dura cuando instaló rodamientos de guía lineal de marca no original que supuestamente eran equivalentes al equipo original. Dichos rodamientos de reemplazo tenían una clase de precarga ligeramente inferior, y en el plazo de cuatro meses la repetibilidad de posicionamiento en ese eje se deterioró lo suficiente como para generar índices de capacidad en el límite aceptable en un componente de dirección. Las piezas originales del fabricante de la máquina conservan la intención ingenieril original, y la fábrica puede asesorar sobre los procedimientos correctos de instalación, de modo que el reemplazo de un rodamiento no introduzca un nuevo error de alineación. Más allá de las piezas de repuesto, un equipo local de servicio y aplicaciones ágil, que comprenda la arquitectura de control de la máquina, puede diagnosticar problemas de forma remota, resolviendo con frecuencia una incidencia de alarma mediante una videollamada, en lugar de detener la máquina durante un día. Esa clase de red de soporte convierte la adquisición de una máquina en una asociación operativa continua.
Incorporar resistencia en la máquina desde el principio
Toda la disciplina de mantenimiento del mundo solo puede hacer tanto si la propia máquina no fue diseñada para una larga vida útil. Aquí es donde la filosofía de fabricación de un constructor como Mengji marca una diferencia tangible. Mengji diseña sus centros de mecanizado vertical y horizontal con fundiciones fuertemente nervadas, sometidas a alivio de tensiones y luego mecanizadas con precisión en fresadoras de pórtico, un proceso que garantiza estabilidad geométrica a largo plazo. Su cadena de suministro está organizada para mantener en stock de forma constante componentes críticos —como cartuchos de husillo, conjuntos de tornillo de bolas y servomotores— provenientes de reconocidos proveedores globales, de modo que una pieza de repuesto no provoque meses de inactividad. Además, Mengji ofrece soporte in situ para la puesta en marcha, que incluye una calibración láser completa y una prueba de circularidad con ballbar antes de que la máquina procese cualquier pieza de producción. Ese tipo de arranque respaldado por fábrica, combinado con un mantenimiento estructurado, es lo que transforma una herramienta de maquinado CNC fabricada en China en un activo productivo de varias décadas. Cuando el objetivo es la longevidad, elegir un constructor que trate cada fundición, cada limpiador de guías y cada línea de lógica escalonada como un compromiso a largo plazo resulta tan importante como cualquier lista de verificación de mantenimiento.
Tabla de contenidos
- Cimientos de la instalación que determinan todo lo demás
- Lubricación e higiene del refrigerante como disciplina diaria
- Mantenimiento predictivo en lugar de actuación reactiva ante emergencias
- Habilidad del operador y la inteligencia detrás de los controles
- Recambios originales y respaldo de fábrica que añaden años
- Incorporar resistencia en la máquina desde el principio