Les fondations de l’installation qui déterminent tout le reste
La longévité n’est pas un attribut que l’on peut ajouter ultérieurement. Elle commence dès l’instant où la machine est posée sur sa fondation. Un bâti en fonte grise massif exige un point d’ancrage solide et parfaitement de niveau, et une installation précipitée qui omet l’alignement laser précis des glissières linéaires incorpore des erreurs géométriques qui ne font qu’empirer au fil de milliers de cycles. Une équipe d’ingénieurs d’usine dans un atelier de boîtiers de réducteurs a un jour raconté ce qui s’était produit lorsqu’ils avaient déplacé un centre d’usinage vertical sur un radier légèrement plus mince que celui spécifié dans le plan de fondation. En l’espace de six mois, la perpendicularité du montant s’était dégradée suffisamment pour faire sortir la coaxialité des alésages de palier des tolérances admises, et ils avaient dépensé, durant cette période, davantage en reprises que le coût initial de l’installation aurait représenté s’ils l’avaient réalisée strictement conformément au plan de fondation fourni par le constructeur de la machine. La série de normes ISO 230, notamment la partie consacrée à la précision géométrique à vide et en conditions d’usinage fin, définit des références claires en matière de niveau, de rectitude et de perpendicularité que toute équipe d’installation doit impérativement respecter. Des techniciens de service expérimentés insistent également sur le fait que les variations de température ambiante dans un atelier peuvent déformer un bâti long de plusieurs centièmes de millimètre ; il est donc simplement bon de placer la machine à l’écart des portes de hall et de l’ensoleillement direct, et de laisser la pièce en fonte se stabiliser thermiquement pendant au moins vingt-quatre heures avant d’effectuer un test au ballbar — une pratique judicieuse dont les bénéfices se font sentir sur des décennies.
Lubrification et hygiène des liquides de refroidissement comme discipline quotidienne
Si vous prenez soin du système de lubrification, la machine veillera sur vous. Cela ressemble à un dicton d’atelier, mais les données terrain le confirment. La plupart des pannes imprévues des roulements de broche et des problèmes de piqûres sur les vis à billes remontent à une graisse contaminée, à un niveau d’huile trop bas ou à un épaississant de graisse inadapté, qui se sépare sous l’effet de la force centrifuge à haute vitesse de rotation. Un atelier de fabrication de matrices et de moules, spécialisé dans les opérations de finition à grande vitesse, a constaté qu’en remplaçant une graisse au lithium polyvalente par une graisse synthétique à base de polyurée spécifiquement conçue pour les broches à grande vitesse, la durée de vie des roulements passait d’environ 8 000 heures à plus de 14 000 heures. Ce simple changement a permis d’éviter deux reconstructions complètes de broche sur trois ans. La concentration de liquide de coupe est tout aussi critique. Une vérification au réfractomètre au début de chaque poste prend trente secondes, or un mélange de liquide de coupe dont la concentration chute en dessous de la fourchette recommandée favorise la prolifération bactérienne, entraînant la corrosion des couvertures de guidage et des surfaces usinées avec précision. Certains fabricants équipent désormais leurs machines d’un système automatique de surveillance de la lubrification, qui déclenche une alarme dès que la pression de lubrification des glissières diminue ; ce petit capteur, à lui seul, a évité de nombreuses saisies catastrophiques des chariots. L’American Society of Mechanical Engineers publie des lignes directrices sur les meilleures pratiques en matière de lubrification des machines-outils, et leur application rigoureuse permet de maintenir l’interaction entre les surfaces mobiles davantage sous forme de glissement que de frottement.
Maintenance prédictive plutôt que gestion réactive des incidents
La plupart des ateliers n’interviennent qu’après avoir détecté un bruit, une mauvaise finition de surface ou une alarme. À ce stade, les dommages sont déjà en cours. Une approche de maintenance fondée sur l’état inverse cette logique. Des vérifications à l’interféromètre laser tous les douze mois permettent de détecter une erreur de pas naissante sur une vis à billes avant qu’elle ne se traduise par une pièce défectueuse. L’analyse vibratoire des roulements de broche, réalisée à l’aide d’accéléromètres portatifs dont le coût est inférieur à celui d’un simple dépannage d’urgence, permet de repérer précocement un écaillage débutant de la piste roulante, quand celui-ci ne nécessite encore qu’un simple polissage plutôt qu’un remplacement complet. Un responsable de production chargé d’un îlot de fraiseuses à commande numérique horizontales a indiqué qu’après avoir instauré un suivi vibratoire trimestriel et une mise à jour annuelle des paramètres de jeu, les arrêts non planifiés sont passés de sept jours par an à moins d’un jour. L’équipe de maintenance a cessé d’être composée de pompiers pour devenir celle des gardiens du processus. Des normes telles que l’ISO 13374 sur la surveillance de l’état offrent un cadre structuré, mais même un simple journal Excel des résultats de ballbar et des mesures de force de serrage du mandrin constitue une courbe d’évolution inestimable, qui indique précisément quand programmer une intervention durant un arrêt planifié, et non au milieu d’une phase critique de production.
Compétence de l’opérateur et intelligence intégrée aux commandes
Même la machine-outil la plus rigide devient fragile entre de mauvaises mains. Programmer une avance rapide qui coupe un angle trop serré ou outrepasser les limites de charge de la broche parce qu’une pièce est en retard peut endommager de façon permanente le cône de la broche ou étirer l’écrou de la vis à billes. La différence entre un opérateur qui comprend l’inertie d’une table lourde et un autre qui appuie simplement sur le bouton vert se traduit souvent par un écart de cinq ans dans la durée de vie de la précision de la machine. Les ateliers visionnaires investissent dans une formation détaillée qui va bien au-delà de la simple navigation de base du système de commande. Ils apprennent à leurs collaborateurs à lire les indicateurs de charge des servomoteurs, à percevoir par le sol des vibrations inhabituelles et à reconnaître le son normal d’un changement d’outil. Un superviseur d’atelier se souvient ainsi d’un jeune fraiseur ayant remarqué une légère hésitation dans le cycle de serrage/desserrage de l’outil et ayant immédiatement mis le travail en pause. Le problème s’est révélé être un empilement de rondelles Belleville affaibli dans le tirant de broche. L’avoir détecté avant sa rupture a permis de sauver le cône de la broche, le porte-outil et la pièce — une réparation qui aurait pu coûter des milliers d’euros et immobiliser la machine pendant deux semaines. L’attention humaine, associée à des fonctions de commande telles que la régulation adaptative de la vitesse d’avance basée sur la charge de la broche, crée une couche de protection qu’aucune quantité de fonte seule ne saurait offrir.
Pièces détachées d'origine et soutien usine qui ajoutent des années
Lorsqu’une cartouche de broche nécessite finalement une révision ou qu’un essuie-glace du capot d’accès s’use, la tentation de se procurer une alternative moins coûteuse, apparemment identique, est forte. Toutefois, les ajustements dimensionnels, les spécifications de traitement thermique et les compositions des joints sont souvent légèrement différents. Un fournisseur de pièces automobiles l’a appris à ses dépens lorsqu’il a installé des roulements linéaires pour rails « équivalents » en remplacement des pièces d’origine. Ces roulements de rechange présentaient une classe de précharge légèrement inférieure, et, en l’espace de quatre mois, la répétabilité de positionnement sur cet axe s’est dégradée au point de produire des indices de capacité limites pour un composant de direction. Les pièces d’origine provenant du constructeur de la machine reflètent fidèlement l’intention initiale de l’ingénierie, et l’usine peut conseiller sur les procédures correctes d’installation afin qu’un remplacement de roulement n’introduise pas une nouvelle erreur d’alignement. Au-delà des pièces de rechange, une équipe locale de service et d’applications réactive, familiarisée avec l’architecture de commande de la machine, peut diagnostiquer à distance les problèmes, résolvant souvent une alarme lors d’un appel vidéo plutôt que de mettre la machine à l’arrêt pendant une journée. Ce type de réseau de soutien transforme l’achat d’une machine en un partenariat opérationnel.
Intégrer la résistance à la machine dès le départ
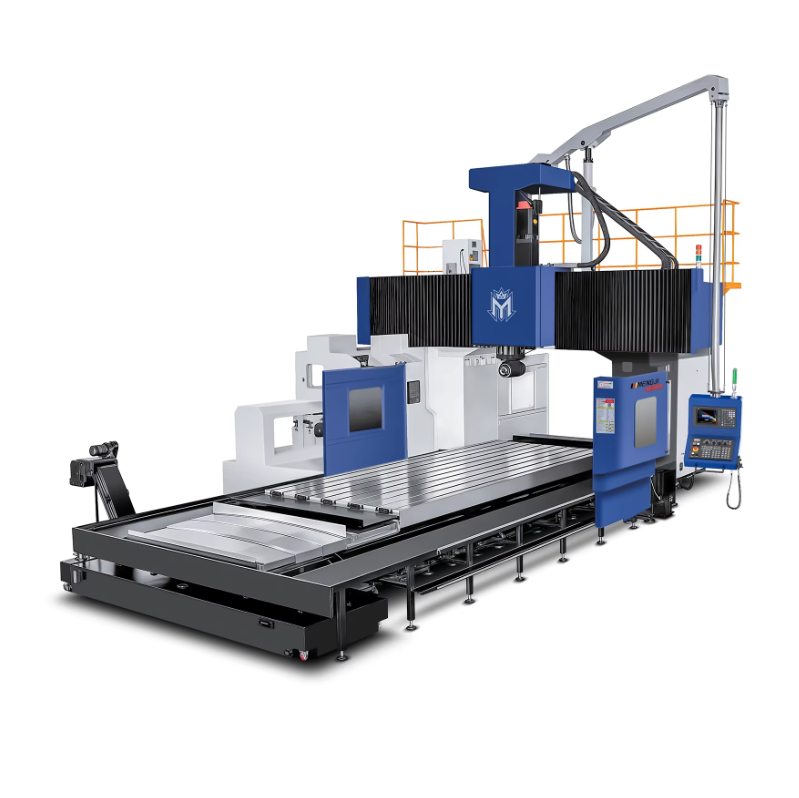
Toute la rigueur en matière de maintenance du monde ne peut faire qu’autant si la machine elle-même n’a pas été conçue pour durer. C’est là que la philosophie de fabrication d’un constructeur tel que Mengji fait une différence concrète. Mengji conçoit ses centres d’usinage verticaux et horizontaux à l’aide de pièces moulées à nervures renforcées, soumises à un traitement de relaxation des contraintes puis usinées avec précision sur des fraiseuses à portique — une séquence qui garantit une stabilité géométrique à long terme. Sa chaîne d’approvisionnement est organisée de façon à maintenir en stock permanent des composants critiques tels que les cartouches de broche, les ensembles de vis à billes et les variateurs servo provenant de fournisseurs mondiaux établis, afin qu’un simple remplacement de pièce n’entraîne pas des mois d’arrêt. Mengji fournit également un soutien sur site lors de la mise en service, comprenant une calibration laser complète ainsi qu’un test de circularité au ballbar avant même que la machine n’usine sa première pièce de production. Ce type de démarrage garanti par l’usine, combiné à une maintenance structurée, transforme une machine-outil à commande numérique fabriquée en Chine en un équipement productif opérationnel sur plusieurs décennies. Lorsque l’objectif est la longévité, choisir un constructeur qui considère chaque pièce moulée, chaque raclette d’huile et chaque ligne de logique à échelle comme un engagement à long terme revêt une importance égale à celle de toute fiche de maintenance.
Table des matières
- Les fondations de l’installation qui déterminent tout le reste
- Lubrification et hygiène des liquides de refroidissement comme discipline quotidienne
- Maintenance prédictive plutôt que gestion réactive des incidents
- Compétence de l’opérateur et intelligence intégrée aux commandes
- Pièces détachées d'origine et soutien usine qui ajoutent des années
- Intégrer la résistance à la machine dès le départ